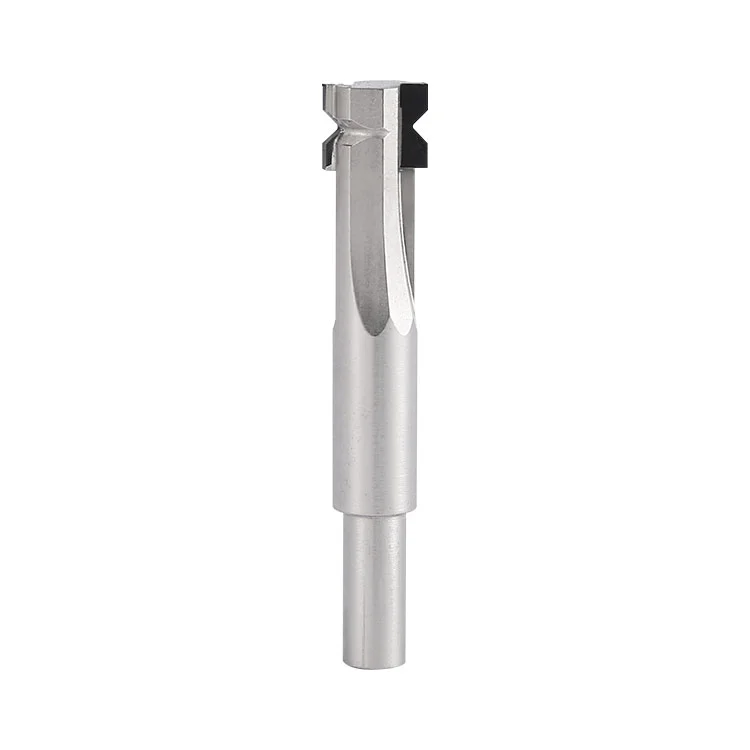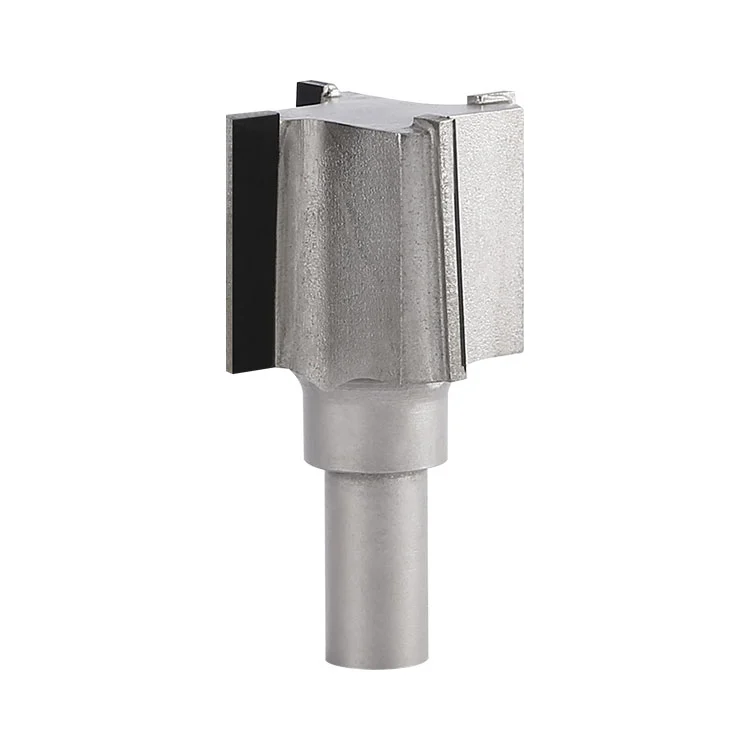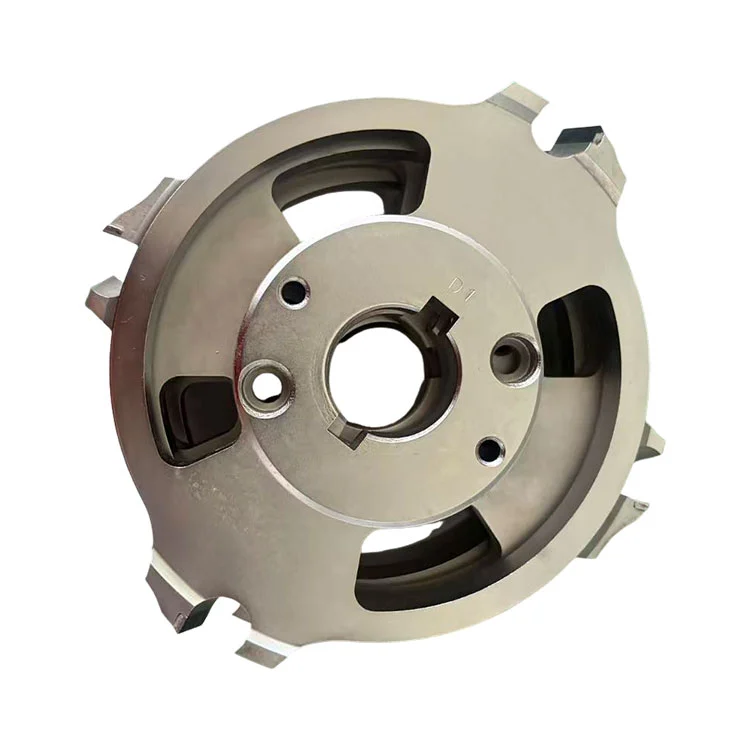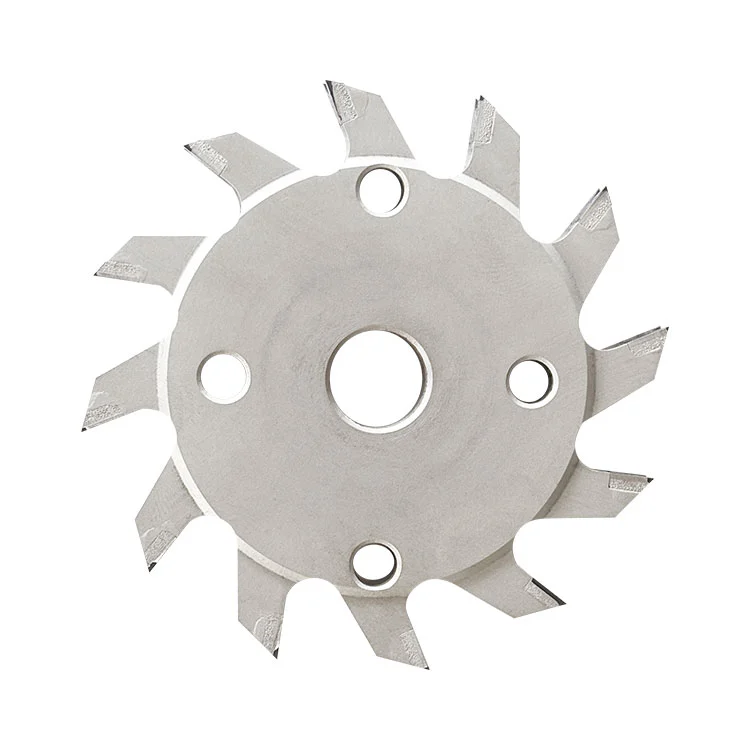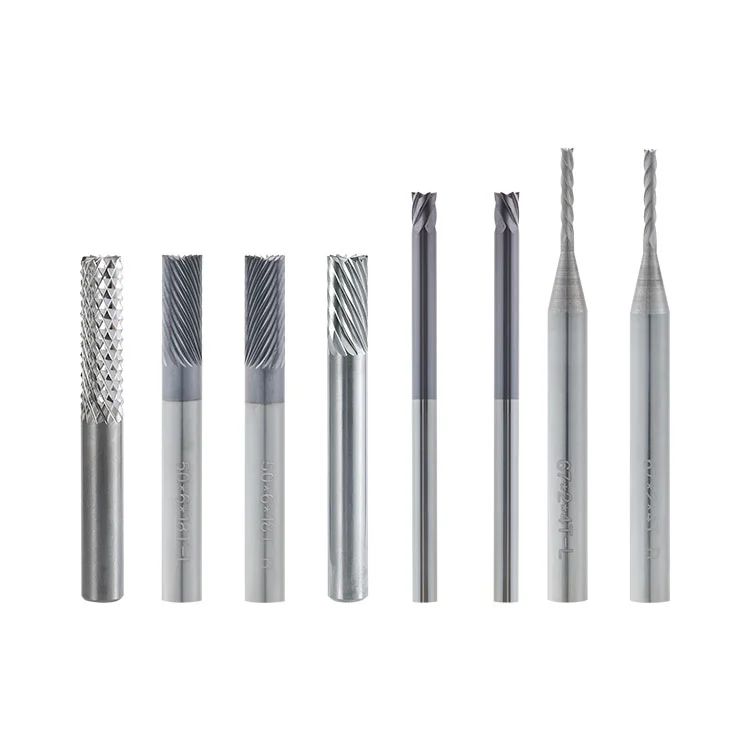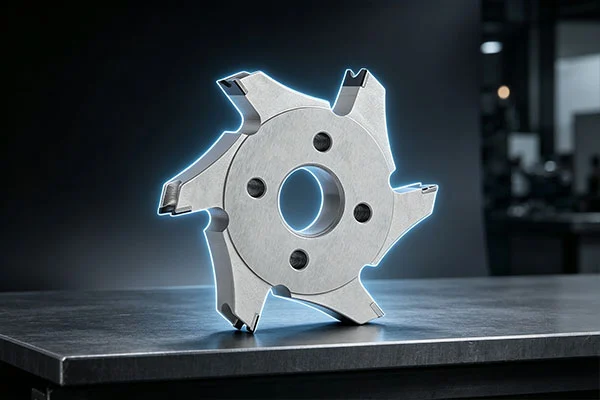
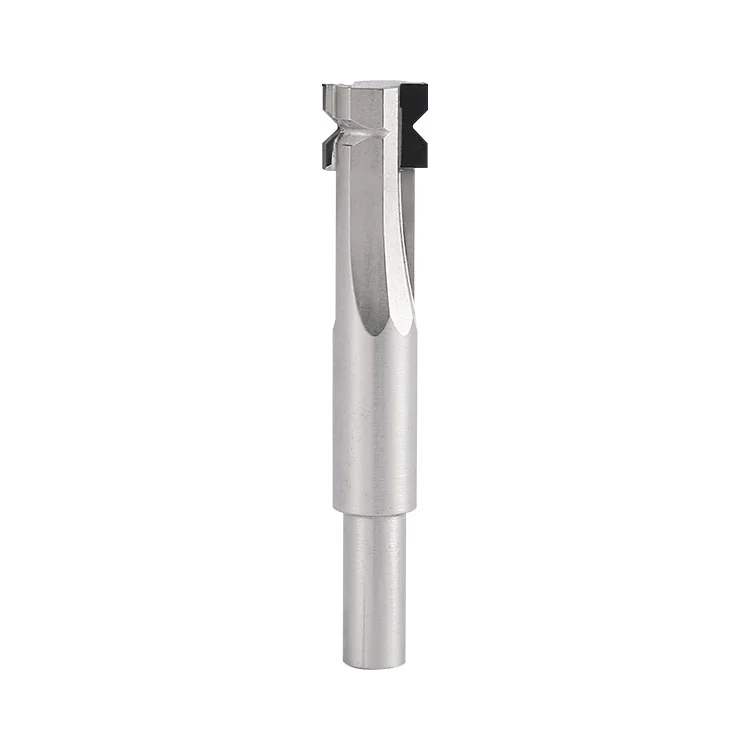
Til producenter, der køber en PCD-skafthjørne-radiusskærer til PCB-produktion, tilbyder Winway en løsning designet til ensartet kantafrunding og langsigtet bearbejdningsydelse. Skarpe hjørner efterladt af fræsning, paneldimensionering og konturdannelse kan ridse basismaterialer, kobberfolie og tør film under efterfølgende processer, samtidig med at det udgør en håndteringsrisiko for operatører. Denne fræser bruger en PCD-diamantspids forbundet til et legeret stålsubstrat gennem vakuumstyret højtemperatursvejsning efterfulgt af præcisionsslibning for at producere glatte, afrundede PCB-kanter. Dens diamantskærekant giver højere hårdhed, bedre slidstyrke og lavere varmeudvikling end traditionelle wolframstålalternativer. Kombinationen af en slidstærk spids og et stift, hårdt legeret stålskaft hjælper med at reducere hurtigt værktøjsslid, kantafhugning og hyppige værktøjsskift i masseproduktion. Winway understøtter engrosindkøb og tilpassede ordrer til forskellige krav til afrunding af PCB-hjørner.
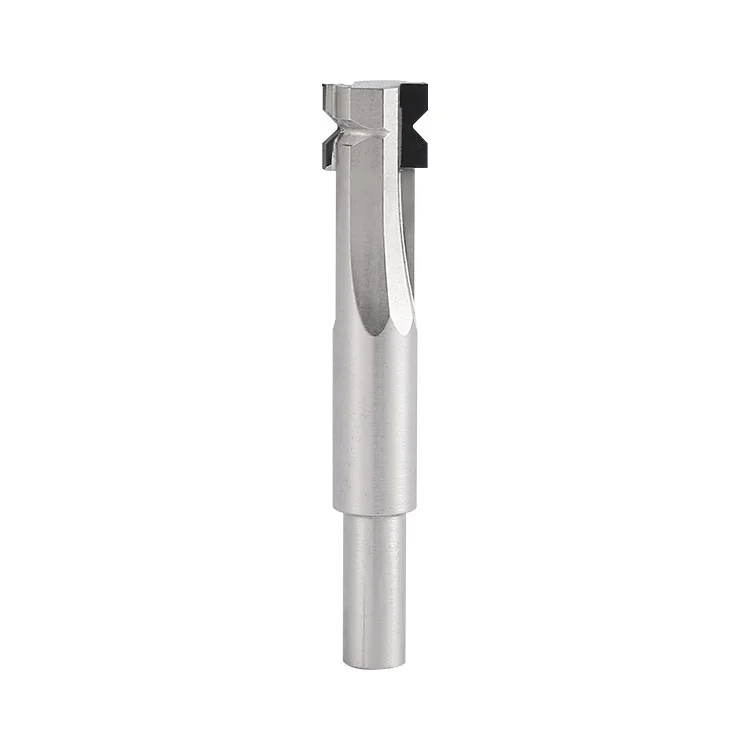
PCD Shank Corner Radius Cutter: Et PCB-dedikeret formningsværktøj lavet af varmebehandlet højstyrkelegeret stål som skaftsubstrat. Det forreste spidssæde er bundet med polykrystallinsk diamant (PCD) spids via kontrollerbar højtemperatursvejsning og præcist slebet. Det bruges til at bearbejde retvinklede PCB-kanter til standard R-buer, der opfylder formkravene til glatte kanter uden skarpe hjørner, grater eller kantafslag.
1. Ultra-slidfast PCD diamant skærkant:Diamant har ekstrem høj hårdhed, stor modstandsdygtighed over for glasfiber og støvslid. Dens levetid er langt længere end almindelige wolframstålskærere, velegnet til stabil masseproduktion.
2. Spejlpoleret skærkant:Højglanspolering på skæretænder reducerer skæremodstanden betydeligt, hvilket effektivt forhindrer glasfibertræk, brætblegning, kantafhugning og fuzzing.
3. Avanceret svejseteknologi:PCD-spids og legeret stålsubstrat er integreret ved svejsning. Opvarmnings-, konstanttemperatur- og afkølingskurverne er strengt kontrolleret for at begrænse diamantgrafitisering og frigive termisk svejsning. Svejsesømmen er fuld uden porer eller kolde loddesamlinger, med høj vedhæftningsstyrke og modstandsdygtighed over for skærende termisk stød. Det er ikke let at lide af aflodning eller tandtab under højhastighedsbearbejdning.
4. Varmebehandlet skaftsubstrat af legeret stål:Efter bratkøling og hærdning af varmebehandling har den god stivhed, deformationsmodstand og brudsejhed. Let vægt og fremragende dynamisk balance under højhastighedsrotation sikrer ensartede afrundede hjørner og stabil dimensionsnøjagtighed.
5. Standard 2-tands skærestruktur:Balanceret skærebelastning, jævn spånfjernelse og lav vibration for at danne glatte og ensartede afrundede buer.
6.Fuld dækning af flere R-specifikationer:Understøtter mainstream PCB R-hjørnespecifikationer R0.2/R0.3/R0.5, der matcher forskellige standarder for udseendet af færdige plader.
| Punkt | Parameterspecifikation |
| Produktnavn | PCD Skaft Hjørne Radius Cutter |
| Skærediameter | 9,5 mm |
| Samlet længde | 55 mm |
| Skaft diameter | 6 mm |
| Tænder nummer | 2 tænder |
| Valgfri Radius | R0,2 / R0,3 / R0,5 mm |
| banebrydende materiale | PCD polykrystallinsk diamant |
| Skaft substratmateriale | Varmebehandlet højstyrke legeret stål |
| Krav til bearbejdning | Valgt radius | Gældende scenarie | Procesforslag |
| Fine små brædder, høje krav til udseende | R0,2 | Præcision tynde plader, fine printplader | Reducer tilspændingshastigheden, stabil skæring ved lav hastighed |
| Generel standard hjørneafrundingsproces | R0,3 | De fleste masseproducerede printplader | Standard universel mulighed med højeste udbytte |
| Tykke brædder, krav til stor bueudseende | R0,5 | Tykke brædder, store affasede brædder | To-pass skæring for at undgå kantafhugning |
Fastspændingskrav:Brug højpræcisions ER-spændetang. Rengør skaftet for at fjerne støv og olie. Værktøjsudløb skal kontrolleres inden for 0,003 mm for at forhindre vibrationer og kantafslag. Anvend ikke for stor klemkraft på skaftet af legeret stål for at undgå skaftdeformation.
Værktøjsindstillingskrav:Indstil skæredybden præcist. Overdybdeskæring og overdreven enkeltskæring er forbudt for at forhindre overbelastningsslid på værktøjsspidsen.
Bordfiksering:Brædder skal være tæt pressede og flade uden skævheder eller løshed. Vibrationer er den primære årsag til hjørneafslag og ujævn hjørneradius.
Udskæringsanbefaling:Til høje glasfiberplader og tykke plader skal du anvende flere overfladiske snit i stedet for fuld dybde single-pass skæring.
| Unormalt fænomen | Grundårsag | Løsning |
| Bræddekantspåner, glasfiberrevner | For høj tilspændingshastighed, lav spindelhastighed, pladevibrationer, let skæreskader | Reducer tilspændingshastigheden, øg spindelhastigheden, spænd pladen igen, udskift værktøjet |
| Ujævn hjørneradius | Stor spindeludløb, løs spændetang, skæv plade | Udskift spændetangen, kalibrer spindelen, flad brættet |
| Hurtig spidsslid og affladning | Højt fyldt bord, overbelastede parametre, utilstrækkelig køling | Optimer parametre, styrk luftkøling, vedtag multi-pass skæring |
| Fusende og trækkende mærker på brætkant | Stump skærekant, klatrefræsning, ophobet støv | Udskift værktøj, skift til nedfræsning, rens støv |
| Tipafskalning eller tandtab | Overophedning, overbelastningsskæring, svejsesvigt under høj temperatur | Reducer skæredybden, forbedre kølingen, juster parametre |
| Skaftdeformation | For stor klemkraft, langvarig højhastighedsoverbelastning | Reducer spændetangens låsekraft, kontroller spindelparametre |
1. Rengøring:Rengør skærkantstøv med en blød børste efter hver nedlukning. Rør ikke ved diamantkanten med hårde genstande.
2. Opbevaring:Opbevar hvert værktøj separat i værktøjskassen for at undgå kollision. PCD-skærkanten vil blive kasseret, når den først er banket. Hold legeret stålskaft fra rust.
3. Inspektion:Inspicer skærkanten under mikroskop før masseproduktion. Må ikke bruges, hvis der er hak eller skårede tænder.
4. Materialebegrænsninger:Skær ikke metal, fremmedlegemer eller urenhedsplader for at undgå stødskader på værktøjsspidsen.
5.Langtidsopbevaring:Tør og påfør anti-rust olie til langtidsopbevaring, hold i et tørt miljø for at forhindre rust af legeret stålskaft.
A1: Diamantens skærkant er ultraskarp med spejlpolering. Det udfører forskydningsskæring uden at trække i glasfiber, så det er bedre end wolframstålskærere for at forhindre kantafhugning, blegning og fuzzing.
A2: Høje glasfiber- og højfyldningsplader er meget slibende. Hurtig tilspænding, dyb skæredybde og utilstrækkelig afkøling vil forårsage konstant højtemperaturfriktion på spidsen og føre til hurtigt slid. Dette er forårsaget af uoverensstemmende parametre og plademateriale i stedet for værktøjskvalitetsfejl.
A3: Ja. PCD-værktøjer kan sendes tilbage til præcisionsslibning og polering for at genoprette skæreydelsen til flere genbrug med god omkostningseffektivitet. Den resterende PCD-spidsmargin vil blive evalueret under genslibning, og legeret stålsubstrat kan genbruges.
A4: Nej. Radius bestemmer den buedannende dimension. Vælg den korrekte R-værdi strengt i henhold til tegningskravene.
A5: Legeret stålskaft er lettere, giver bedre dynamisk balance ved høj hastighed og mindre resonans. Det har overlegen sejhed og slagfasthed for at undgå brud med bedre omkostninger. Kontroller venligst spændetangens låsekraft for at forhindre skaftskader.
A6: Vores kontrollerbare højtemperatursvejsning vedtager trinopvarmning og afkøling med tæt låst temperaturvindue. Det sikrer svejsestyrke, samtidig med at det forhindrer diamantgrafitisering og beskytter skærkantens originale slidstyrke.
Adresse
Bygning 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tlf