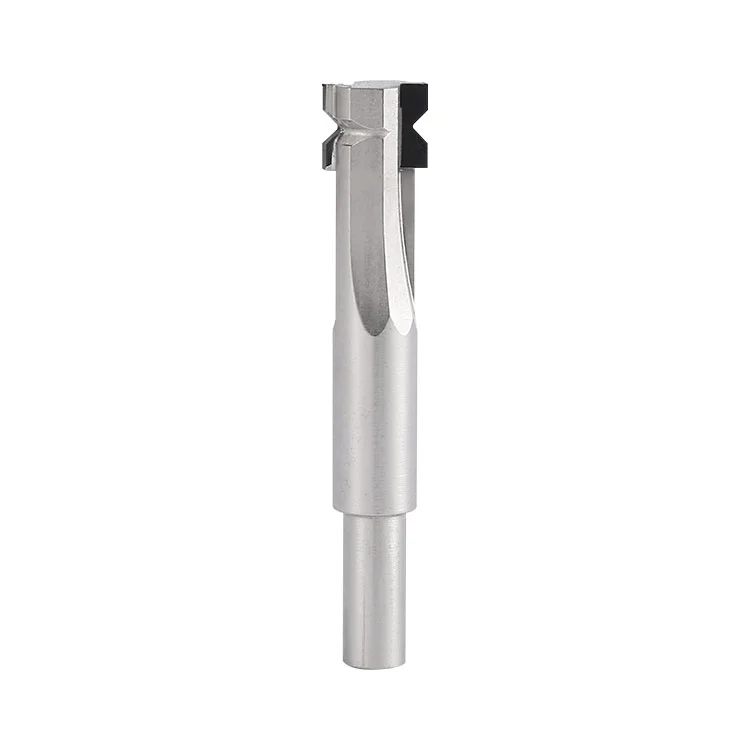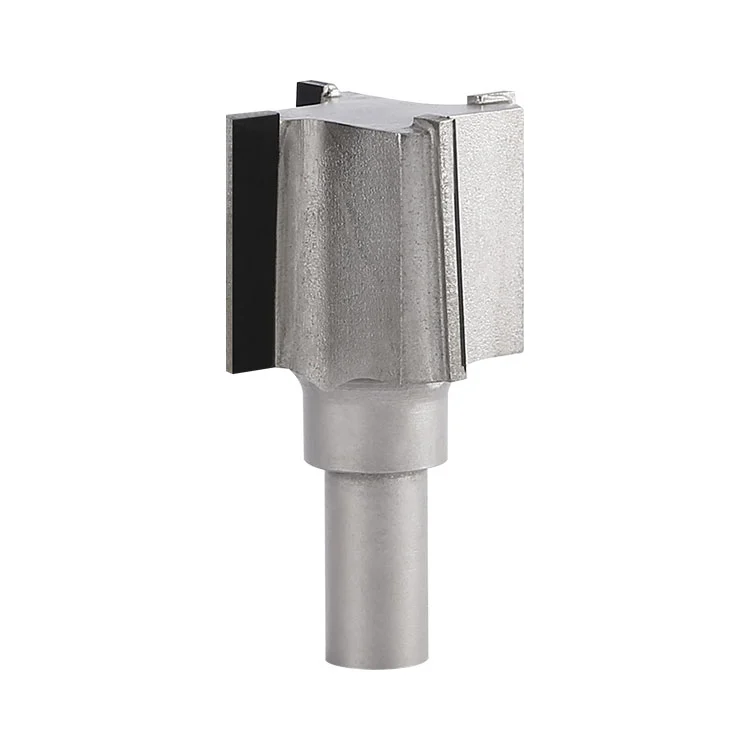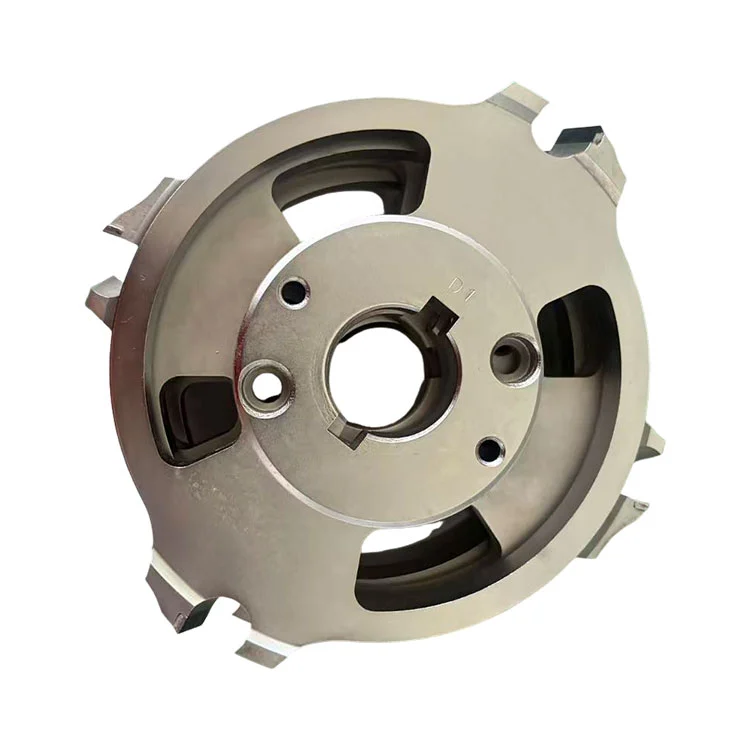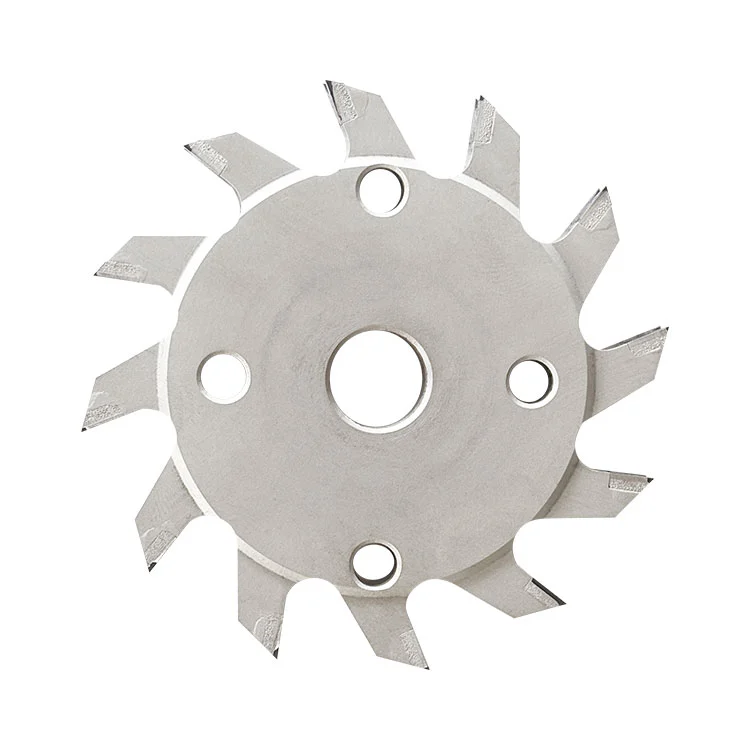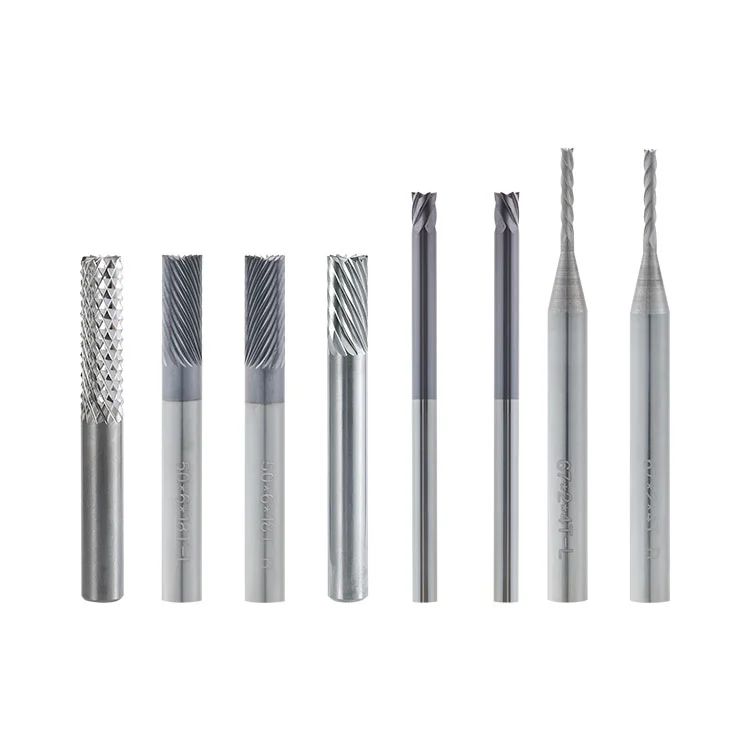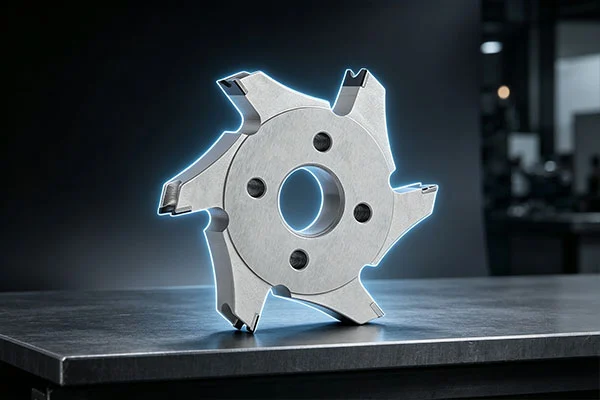
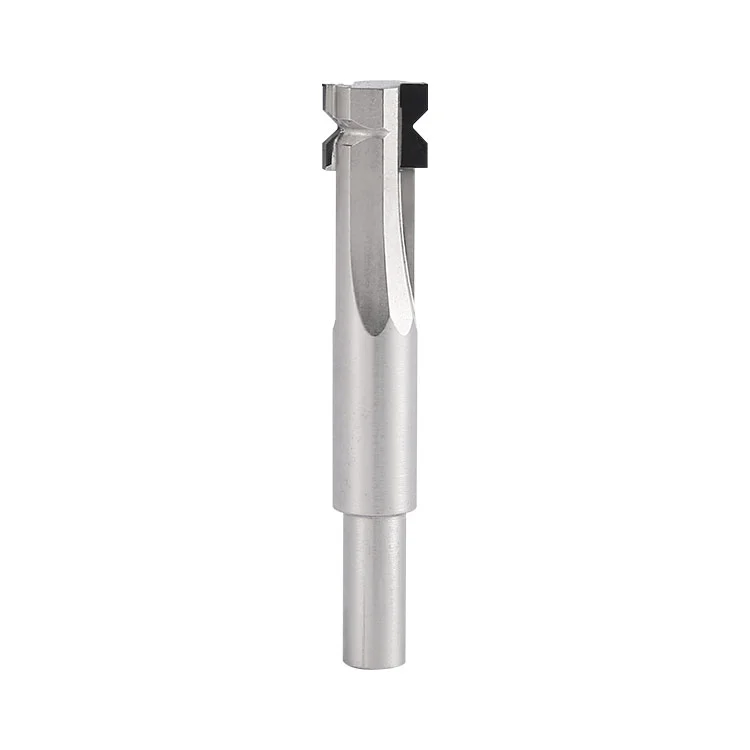
Kina PCD PCB Small Corner Radius Cutter Producent Winway tilbyder præcisionsskæreværktøjer til PCB-producenter, der søger pålidelige mikroradiusbearbejdningsløsninger. Dens skaft af legeret stål er integreret med en højtemperatur-loddet PCD-diamantindsats, der har en præcist slebet mikrobueskærkant. Værktøjet runder skarpe kanter langs PCB's ydre konturer, slidser og hulåbninger og omdanner retvinklede kanter til glatte R-buer. Dette hjælper med at reducere spændingskoncentrationen, forhindrer brætspåner og kobberfolieløft og fjerner bearbejdningsgrater. Sammenlignet med konventionelle fræsere med lille radius af wolframstål tilbyder PCD-diamantkanten højere slidstyrke ved bearbejdning af glasfiberfyldte plader, forlænger værktøjets levetid og understøtter kontinuerlig masseproduktion.
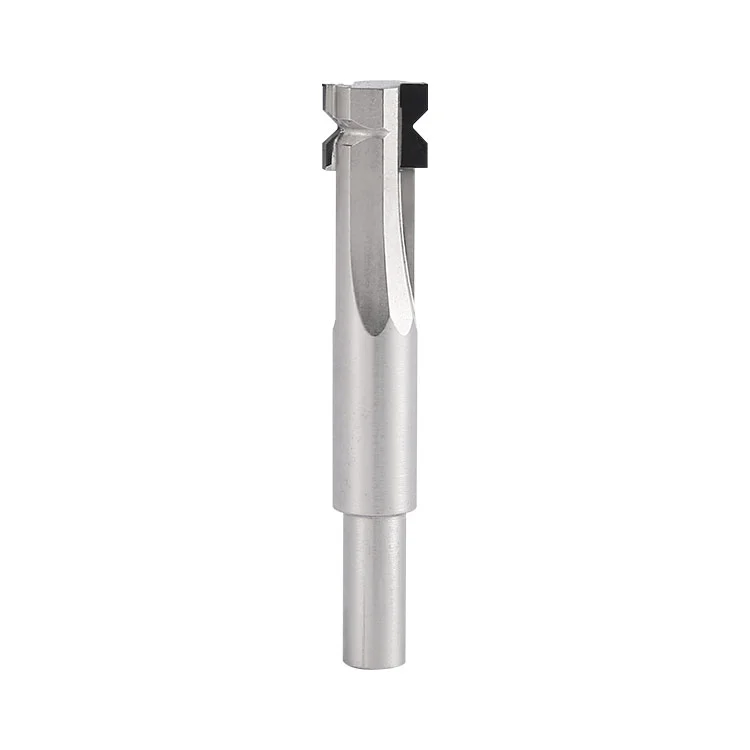
PCD PCB Small Corner Radius Cutter er et formværktøj af skafttypen, der består af et legeret stålsubstrat og en højtemperatur-loddet PCD diamantbueformet skærkant. Den er specielt designet til mikroradiusformning af printplader med typiske R-værdier på 0,1/0,3/0,5 mm. Den forudindstillede lysbueskærkant fræser standard afrundede hjørner i én arbejdsgang og realiserer passivering og afgratning af brætkanter og hulåbninger. Det tilhører dedikerede diamantskærende værktøjer til PCB-formningsprocesser.
Højhastighedsrotation:Værktøjsmaskinens spindel driver værktøjet til at rotere med høj hastighed, og den bueformede PCD-skærekant kommer i kontakt med den retvinklede kant af PCB-emnet.
Kontur fodring:Lysbuens skærekant fremføres ensartet langs arbejdsemnets kontur og fjerner skarpvinklet materiale for at danne en standard mikroradiusbue i én gang.
Chip evakuering:Spiralformede spånriller evakuerer hurtigt glasfiberstøv og harpiksspåner, hvilket reducerer risici for ridser og termiske forbrændinger på skærkanten og pladens overflade forårsaget af spånfriktion.
Slidfast bearbejdning:Takket være PCD-diamantkanten med ultrahøj hårdhed, slides værktøjet langsomt ved skæring af glasfiberfyldt materiale, hvilket sikrer stabile R-dimensioner på tværs af batcher og sænker hyppige værktøjsskiftefrekvenser.
| Punkt | Parameterspecifikation |
| Produktnavn | PCD PCB Lille Hjørne Radius Cutter |
| Skære ydre diameter | 9,5 mm |
| Samlet længde | 55 mm |
| Skaft diameter | 6 mm |
| Valgfri Radius | R0,1 / R0,3 / R0,5 mm |
| banebrydende materiale | PCD polykrystallinsk diamant |
| Skaft substratmateriale | Varmebehandlet højstyrke legeret stål |
FR-4 og glasfiberplader:Bordkantsafrunding, passivering og afgratning til PCB FR-4 glasfiberplader, høj-TG-plader og høj-glasfiberplader.
PCB på aluminiumsbasis og metalkerne:R-vinkel dannelse på kanter og hulåbninger af aluminium-baseret PCB og metal-core PCB.
Flerlagsplader og kraftige kobberplader:Konturhjørneafrunding for at forhindre løft af kobberfolie og kantafslag.
V-CUT slot behandling:R-vinkelbehandling i begge ender af V-CUT-slidser for at reducere risikoen for revnedannelse under brætbræt.
Masseproduktion PCB-dannelse:Præcisionsbearbejdningsscenarier, der kræver høj R-vinkelkonsistens og lang levetid kontinuerlig bearbejdning.
Bearbejdning af massivt metal:Bearbejdning af tykke solide metaldele, rustfrit stål eller højhårdhedsfaste metaldele. (PCD er optimeret til glasfiber/harpiksbaseret substrat; metalskæring forårsager let banebrydende skår.)
Arbejdsemner med hårde urenheder: Workpieces containing large amounts of hard coarse-particle foreign substances or massive metallic impurities, which may cause severe impact chipping on the PCD edge.
For stor skæredybde:Enkeltgennemløbsdybde, der overstiger den tilladte skærekantgrænse, hvilket fører til kantafslag og substratskader.
Utilstrækkelig støvopsamling:Udstyr uden støvopsamlingssystem, hvor ophobet glasfiberstøv fremskynder kantslid og ridser pladens overflade.
Ustabil bearbejdningsopsætning:Arbejdsforhold med store spindeludløb eller løse armaturer; PCD-kanten er meget tilbøjelig til at flise under vibrationer.
Langvarig højtemperaturskæring:Langtidstørskæring med tung belastning under høj temperatur, hvor PCD-loddet samling risikerer at løsne sig, og stålunderlaget risikerer termisk deformation.
1. Begynd ikke bearbejdningen under for stort spindeludløb, en forurenet spændetang eller en slidt spændetang; vibrationer vil chip PCD diamantkanten.
2. Forbyd værktøjskollision eller spindelstart med et ikke-spændt emne.
3. Støvopsamlingssystemet skal være aktiveret; glasfiberstøv slider skærkanten og fremskynder slid.
4. Forbyd nødstop eller skarpe ændringer i føderetningen under højhastighedsrotation.
5. Overskrid aldrig den anbefalede maksimale skæredybde; enkeltskæring i fuld dybde er forbudt.
6. Brug ikke værktøjet til slibning eller sandblæsning. PCD-kanten skal beskyttes mod kollision med hårde genstande.
7. Undgå, at værktøjet falder og hårdt stød. PCD-spidsen er skør og kan flise under mindre stød; stålskaftet kan bøje efter stød.
| Unormalt fænomen | Grundårsag |
| Brætskæring og glasfibertræk | Stort spindeludløb, for høj tilspændingshastighed, sløv skærkant, overdreven fyldstof/urenhed inde i pladen, utilstrækkelig støvopsamling. |
| Ustabil R-radius størrelse | Dårlig koncentricitet, glidende spændetang, uspændt emne, bøjet værktøjsunderlag forårsaget af stød. |
| Afhugget PCD-spids/tandtab | Værktøjskollision, hårde fremmede urenheder inde i emnet, kraftige vibrationer, for stor enkelt-pass skæredybde. |
| Banebrydende afbinding (PCD-indsats falder af) | Overdreven skærevarme, overbelastningsbearbejdning, beskadiget loddet samling, langvarig tørskæring uden afkøling, termisk deformation af underlaget trækker loddesøm. |
| Sortfarvet bordoverflade og harpiksbrændende kant | Uoverensstemmende spindelhastighed, dårlig spånevakuering, spånbrændende bordoverflade under høj temperatur. |
| Værktøjets levetid langt under forventet | Højt glasfiber emne, urimelige skæreparametre, dårlig støvopsamlingseffekt, ustabil skæring forårsaget af deformeret underlag. |
Opbevaring:Opbevares individuelt i en dedikeret værktøjskasse med banebrydende beskyttelse. Ingen stabling eller bar placering for at undgå kollision.
Før operation:Undersøg visuelt for hak eller revner på skærkanten; ren spændetangstøv; test spindeludløb.
Under bearbejdning:Hold støvopsamlingssystemet kørende konstant. Prøvetjek jævnligt R-dimensionen og overvåg banebrydende slid og skaftdeformation.
Efter bearbejdning:Blæs spånstøv af skærkanten med en lavtryksluftpistol (ingen hårde genstande ridser diamantkanten); inspicer PCD-kanten for mikrospåner.
Håndtering:Hold kun på skaftet, rør ikke ved diamantspidsen; forhindre tab, hvilket kan bøje stålunderlaget og kassere værktøjet.
A1: Mest forårsaget af overdreven skærevarme og slagbelastning. Den højtemperatur-loddede samling bærer overdreven belastning, og PCD-indsatsen adskilles fra højstyrkestålsubstratet. Termisk deformation af stålunderlaget øger også risikoen for afbinding. Reducer skæredybden, optimer parametre og garantere støvopsamling og varmeafledning.
A2: Sandsynligvis dårlig overlapning af flerlags skæregennemløb, løse armaturer, bøjede stålskafter eller for stor værktøjskoncentricitetsfejl. Prioriteter: inspicer spændetangen, spindeludløbet og skaftets rethed.
A3: Ja. PCD-skærer med lille radius er velegnede til aluminium-baserede PCB. Optimer skæreparametre for at forhindre adhæsion af aluminiumspåner og kontroller skærevarme for at undgå termisk deformation af underlaget.
Adresse
Bygning 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tlf