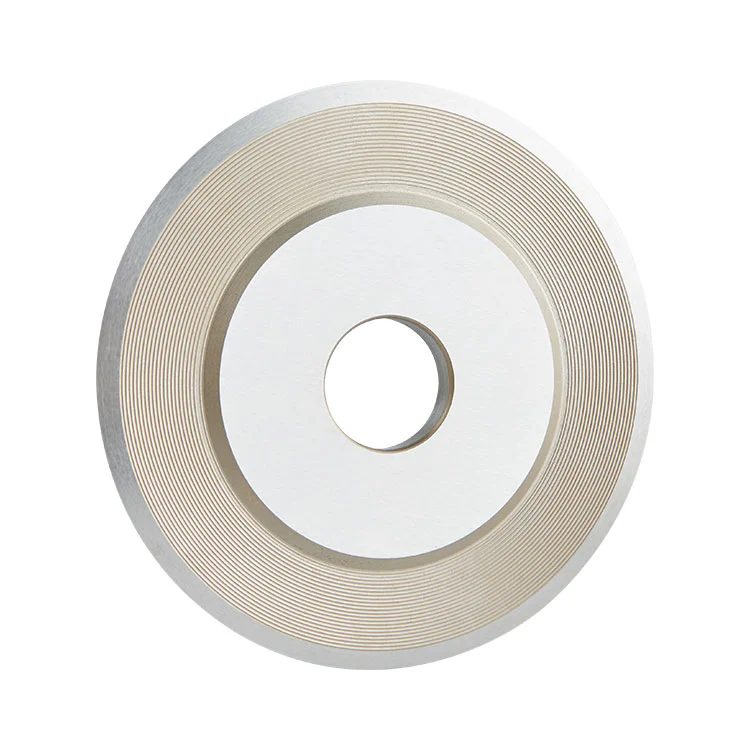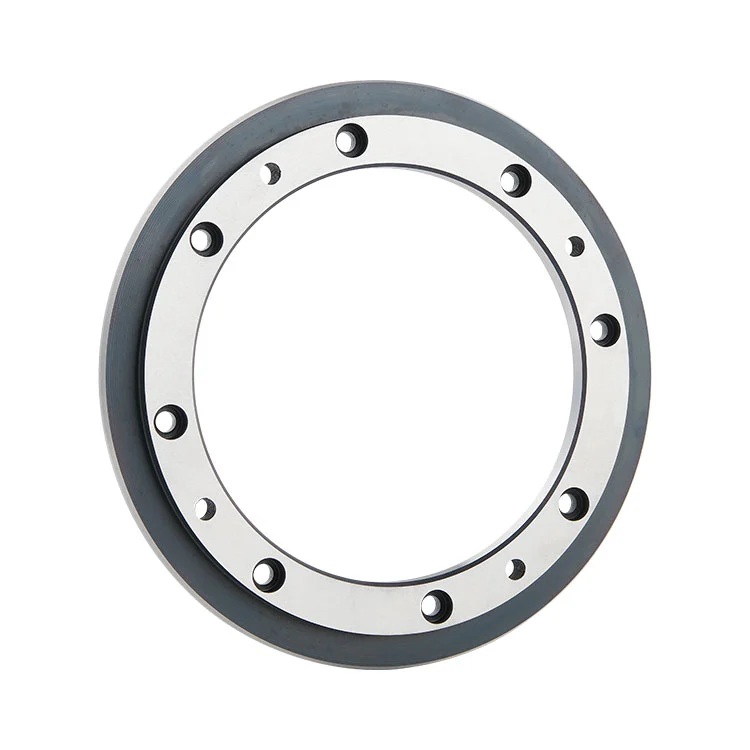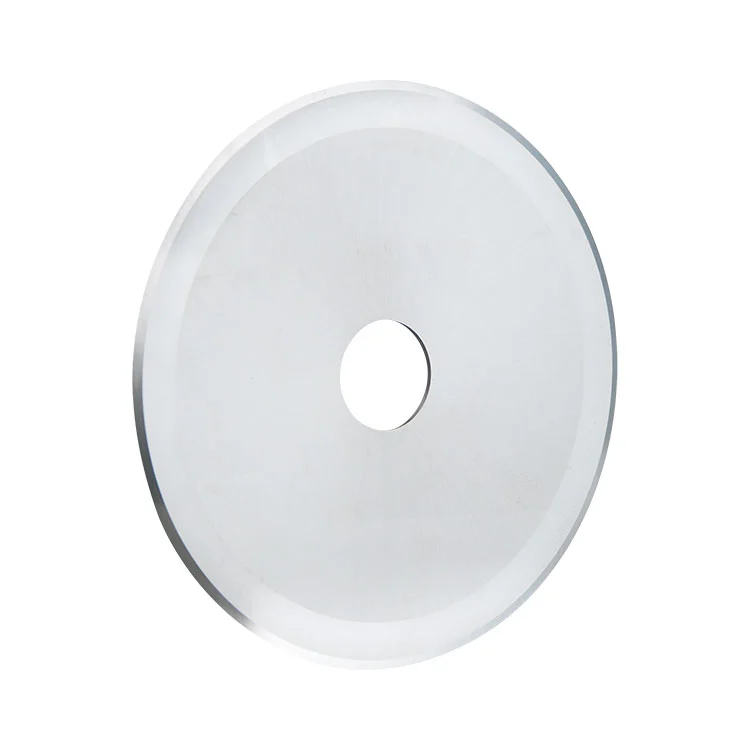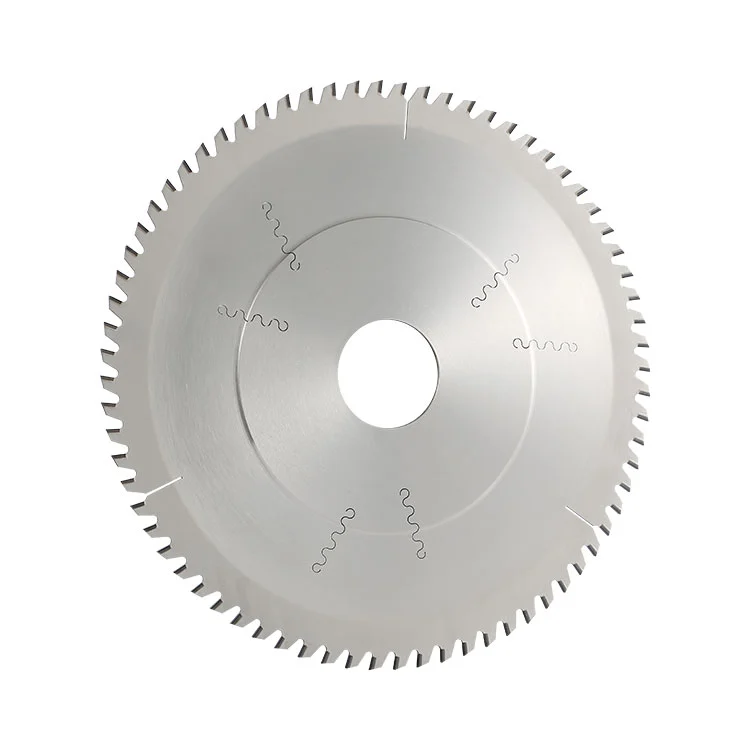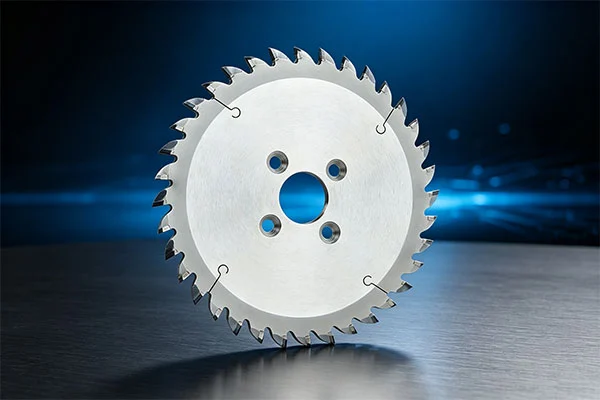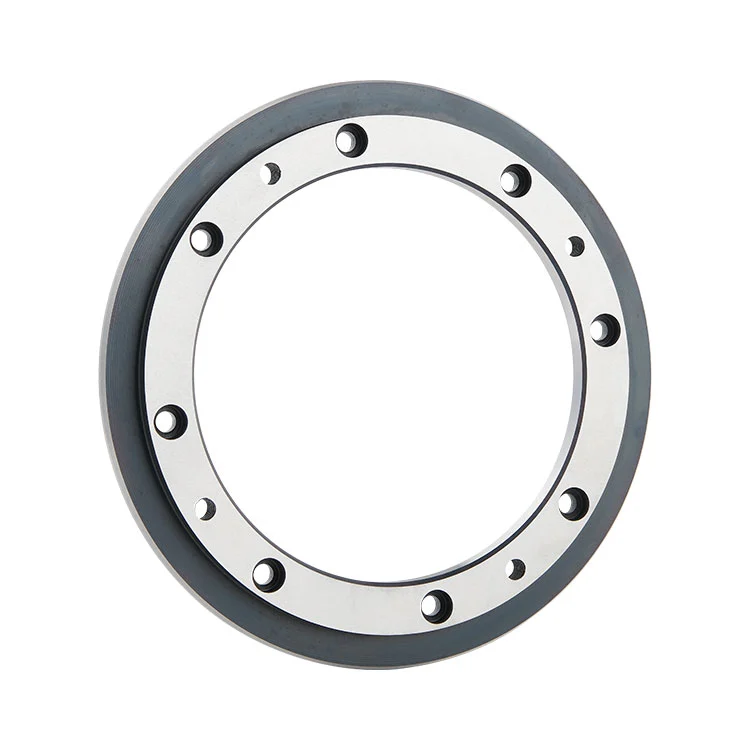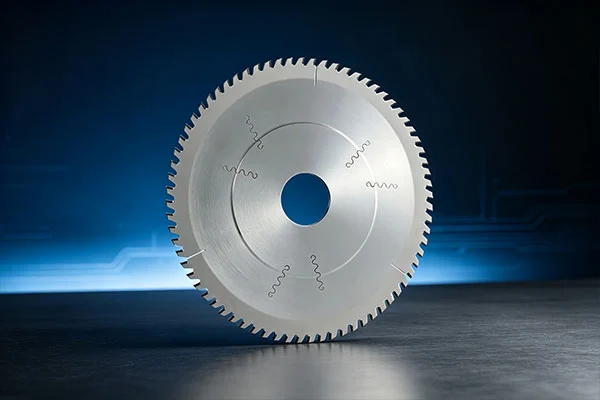
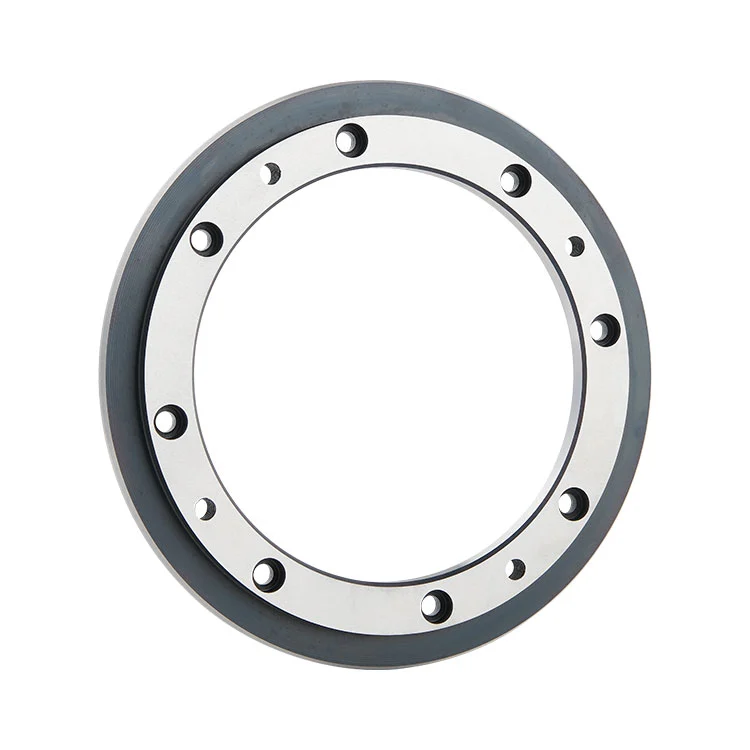
Konsistente substratdimensioner og rene skærekanter er vigtige ved forberedning af PCB-materiale. I kontinuerlig produktion,Hårdmetal PCB-skærerspiller en praktisk rolle i langsgående opskæring af kobberbeklædt laminat (CCL) og PP prepreg før efterfølgende PCB-fremstillingsprocesser. Materialevalg, klingegeometri, dimensionsnøjagtighed og koordineringen af øvre og nedre knive påvirker alle det endelige skæreresultat.
1. Rollen af udskæring i PCB-produktion
2. Hvorfor materialevalg betyder noget
3. Vigtigheden af knivpræcision
4. Øvre og nedre knivkoordination
5. Almindelige årsager til at skære grater
6. Inspektion og værktøjsvedligeholdelse
Opskæring er et vigtigt forberedelsestrin i produktionen af PCB-basismaterialer. Kobberbeklædt laminat og PP prepreg leveres i plader eller ruller, der kan kræve langsgående skæring for at opnå de dimensioner, der er nødvendige for nedstrømsbehandling.
Under denne operation arbejder cirkulære knive med en skæremaskine for at dele materialet langs en forudbestemt skærelinje. Kvaliteten af udskæringen kan påvirke materialehåndtering, dimensionskonsistens og kanternes tilstand før efterfølgende laminering og PCB-fremstillingsoperationer.
I modsætning til generel skæring kræver skæring af PCB-substrat opmærksomhed på materialeegenskaber og skæreforhold. Ujævn skæring, for store grater eller materialedelaminering kan skabe yderligere inspektions- og håndteringsarbejde. Valg af passende værktøj er derfor en vigtig del af opretholdelsen af en stabil produktionsproces.
Materialet, der bruges til at fremstille en skærekniv, påvirker dens slidstyrke, hårdhed, dimensionsstabilitet og evne til at modstå gentagne skærebelastninger. Disse egenskaber er særligt relevante i kontinuerlige produktionsmiljøer, hvor skærkanten udsættes for gentagen kontakt med PCB-grundmaterialer.
SKD11 er et værktøjsstål med højt kulstofindhold, højt chromlegeret, der indeholder legeringselementer som chrom, molybdæn og vanadium. Med passende varmebehandling og præcisionsslibning kan den give den hårdhed og slidstyrke, der kræves til industrielle skæreapplikationer.
For denne fræser kan banebrydende hårdhed efter varmebehandling nå HRC 60–62. Materialet tilbyder også dimensionsstabilitet og en balance mellem hårdhed og sejhed, hvilket hjælper bladet med at modstå gentagne skæreoperationer og materialesammenstød.
Materialevalg bør stadig matches til det faktiske underlag, maskinkonfiguration og produktionsforhold. En hårdere skærkant alene garanterer ikke et ideelt skæreresultat, hvis klingejustering, frigang eller maskintilstand er uegnet.
Klingens præcision påvirker direkte skærekonsistensen. Ved opskæring af PCB-substrater kan dimensionsafvigelser og bladudløb føre til variationer i skærebredde, ujævne kanter eller ustabil drift.
Adskillige produktions- og inspektionsfaktorer bidrager til præcisionen af en cirkulær skærekniv:
● Dimensionsnøjagtighed:Ydre diameter, indre diameter og tykkelse skal passe til skæreudstyret og den nødvendige skærekonfiguration.
● Slutløb:Styring af endeudløb hjælper med at opretholde ensartet klippebredde og reducerer ujævn kontakt under drift.
● Fladhed:Bladets fladhed understøtter stabil positionering og jævn drift ved den specificerede maskinhastighed.
● Avanceret tilstand:Præcisionsslibning hjælper med at producere en ensartet kant, mens den endelige inspektion kontrollerer for spåner, ridser og grater.
Disse faktorer arbejder sammen. En korrekt slebet klinge med kontrollerede dimensioner kan hjælpe med at opretholde repeterbare skæreforhold under hele produktionen.
Mange PCB-substratskæringssystemer bruger et øvre og nedre knivarrangement. De to cirkulære knive arbejder sammen på skæreakslen for at skabe en rullende skærehandling. Deres relative placering og frigang er vigtige for skæreprocessen.
En enkelt kniv kan ikke udføre den tilsigtede parrede skæreoperation af sig selv. De øvre og nedre knive skal matches i henhold til maskinens design, materialetykkelse og skærekrav.
Forkert frigang, forskydning eller overdreven akseludløb kan påvirke skæresektionen, selv når selve knivene er i god stand. Under installation og opsætning bør operatører verificere knivparringen, positioneringen og maskinens tilstand, før kontinuerlig produktion påbegyndes.
Grater og ujævne skær er almindelige problemer, der kræver systematisk fejlfinding. De indikerer ikke nødvendigvis en defekt i skærekniven. Flere proces- og udstyrsfaktorer kan bidrage til problemet.
● Slidt skærkant:En passiveret kant skærer muligvis ikke længere underlaget rent, hvilket resulterer i øgede grater.
● Forkert knivafstand:Et uegnet mellemrum mellem de øverste og nederste knive kan påvirke den rullende skærevirkning.
● Overdreven slutløb:Ujævn klingebevægelse kan forårsage inkonsekvente skæreforhold på tværs af materialets bredde.
● Materiale tilstand:Variationer i underlagets tykkelse eller fugtindhold kan påvirke skæreadfærden.
● Slid på maskinens aksel:En slidt eller ustabil skæreaksel kan påvirke knivens placering og driftsnøjagtighed.
Når skærekvaliteten forringes, er det mere effektivt at kontrollere kniven, maskinen og underlaget sammen end at udskifte kniven uden at identificere årsagen.
Kvalitetskontrol begynder med råvareinspektion og fortsætter gennem bearbejdning, varmebehandling, slibning og slutinspektion. Hvert trin hjælper med at identificere potentielle problemer, før kutteren går i produktion.
Rå SKD11-materiale kan kontrolleres for materialesammensætning, metallografisk tilstand og hårdhed. Under bearbejdning verificerer inspektører nøgledimensioner og planhed. Inspektion af varmebehandling omfatter prøveudtagning af batchhårdhed, mens inspektion af præcisionsslibning fokuserer på dimensionstolerancer, fladhed og endeudløb.
Før forsendelse undersøges skærkanten under et mikroskop for skår, ridser og grater. Færdige produkter gennemgår også dimensions- og udseendetjek.
Når en skærekniv arbejder, bliver dens skær gradvist slidt. Afhængigt af den resterende klingetilstand og tilgængeligt slibetilskud, kan genslibning genoprette dens skæreevne og forlænge dens brugbare levetid.
Regelmæssig inspektion af skærkanten, knivafstanden og skæreskaftet kan hjælpe med at identificere udviklende problemer, før de forårsager væsentlige produktionsafbrydelser. Genslibning skal følge passende tekniske krav for at opretholde de nødvendige dimensioner og bladgeometri.
At vælge en passende fræser kræver mere end at kontrollere dens ydre diameter. Værktøjet skal matche skæremaskinen, materialetype og produktionskrav.
Før de bekræfter en specifikation, bør producenterne overveje:
● Materiale:Bekræft, om påføringen involverer CCL, PP prepreg eller et andet kompatibelt substrat.
● Maskinkonfiguration:Kontroller skæreakslen, monteringsarrangementet og krav til øvre og nedre knivparring.
● Dimensioner:Bekræft yderdiameter, indvendig diameter og tykkelse mod udstyrstegninger.
● Krav til skæring:Definer den nødvendige skærebredde og acceptable banebrydende tilstand.
● Prøvetest: Evaluate cutting quality, dimensional consistency and burr conditions on the actual machine before proceeding with larger production quantities.
Til reference omfatter produktspecifikationerne for denne fræser udvendige diametre på 150 mm, 190 mm og 200 mm, indvendige diametre på 100 mm eller 140 mm og tykkelser på 12 mm eller 15 mm. Tilpassede dimensioner kan også diskuteres i henhold til udstyrstegninger.
At levere nøjagtige maskintegninger og underlagsoplysninger hjælper værktøjsproducenten med at vurdere dimensionskompatibilitet og anbefale en passende konfiguration.
EN:Denne type fræser er designet til langsgående opskæring af kobberbeklædt laminat (CCL) og PP prepreg, der bruges i produktion af PCB-basismaterialer.
EN:De øverste og nederste knive arbejder sammen for at skabe den rullende skærehandling. Deres parring og frigang er afgørende for den tilsigtede opskæringsproces.
EN:SKD11 tilbyder høj hårdhed og slidstyrke efter passende varmebehandling. Disse egenskaber gør den velegnet til gentagne skæreoperationer, der involverer PCB-basismaterialer.
EN:Denne model er beregnet til CCL- og PP-grundmaterialeskæring, ikke færdige FR4-kredsløbskort med kobberkredsløb. Anvendelsen skal bekræftes med værktøjsproducenten før brug.
EN:Inspicer banebrydende tilstand, øvre og nedre knivafstand, klingeendens udløb, underlagets tilstand og skæreskaftet. Disse faktorer kan alle påvirke skærekvaliteten.
EN:Ja. Udvendig diameter, indre diameter og tykkelse kan tilpasses i henhold til kundens tegninger og udstyrskrav.
EN:Ja. Genslibning kan genoprette skæret, når der er tilstrækkeligt slibetilskud tilbage. Det faktiske antal genslibningscyklusser afhænger af knivens tilstand og dimensionskrav.
EN:Nyttig information omfatter skæremaskinemodellen, skæretegninger, nødvendige ydre og indre diametre, tykkelse, substrattype og målskæredimensioner.
Pålidelig PCB-substratskæring afhænger af kombinationen af passende værktøjsmateriale, præcis fremstilling, korrekt knivparring og stabile maskinforhold. Ved at evaluere disse faktorer sammen kan producenterne bedre kontrollere skærekvaliteten og opretholde en ensartet opstrømsmaterialeforberedelse.
Leder du efter en passende skæreskærer til din PCB-materialebehandlingslinje?
Del dine udstyrstegninger og skærekrav med vores team.
Send en forespørgsel