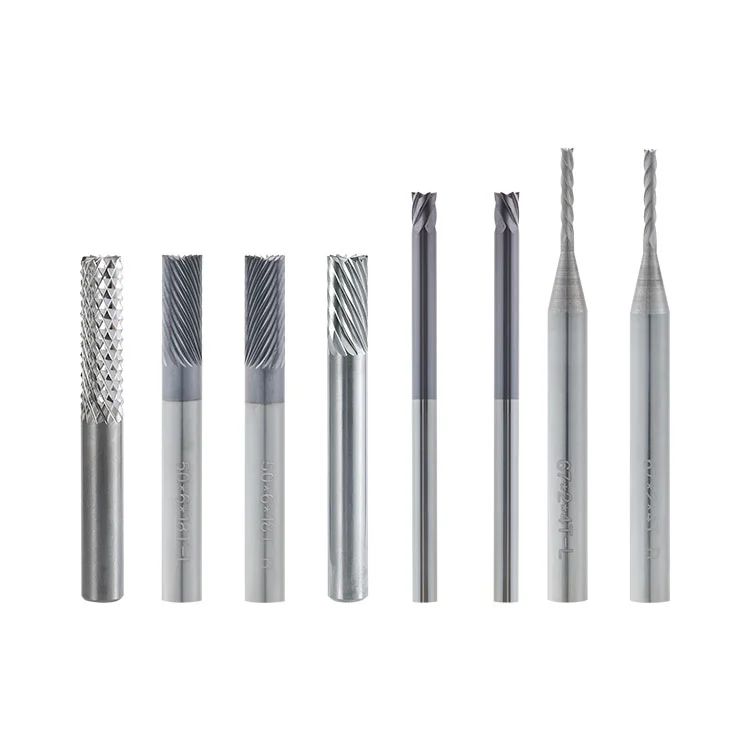
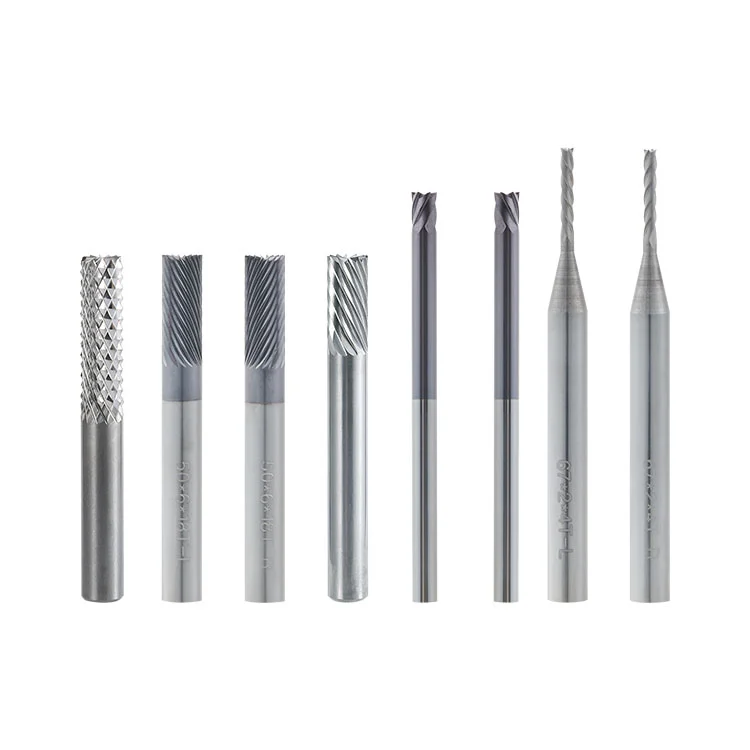
Dongguan Weicheng Electronic Co., Ltd.udvikler PCB skæreværktøjer til industriel pladebearbejdning, herunderHårdmetal PCB Kant Fræser, et solidt hårdmetal værktøj designet til guldfinger affasning og affasning. Med en lige skaftstruktur og en passiveret, spejlpoleret skærkant hjælper denne fræser med at producere glatte skrå overflader, mens den reducerer risikoen for at ridse eller skrælle det guldbelagte lag under klargøring af PCB-konnektorer.
1. Hvorfor affasning af guldfinger betyder noget
2. Hvordan affasningsprocessen fungerer
3. Fordele ved hårdmetalkonstruktion
4. Passivering og spejlpolering
5. Valg af den rigtige skærestørrelse
6. Almindelige behandlingsproblemer
Guldfingre er ledende kontaktområder placeret langs kanten af et printkort. De bruges almindeligvis til at forbinde et PCB med et kompatibelt slot eller stik. Før indsættelse kan enderne af guldfingrene kræve affasning for at skabe en skrå styreflade.
En korrekt behandlet affasning hjælper med at føre kortet ind i stikket og understøtter jævn indsættelse og fjernelse. Tilstanden af den forgyldte overflade er særlig vigtig, fordi ridser, afskalninger eller ujævne kanter kan påvirke kontaktområdet og den færdige plades udseende.
Ved automatiseret PCB-produktion bruges en dedikeret affasningsfræser til at bearbejde pladekanten. Dens banebrydende tilstand, dimensionelle nøjagtighed og kompatibilitet med maskinen påvirker alle konsistensen af den færdige affasning.
Hårdmetalskæreren spændes fast på spindlen på en automatisk PCB-affasningsmaskine. Under drift roterer værktøjet med høj hastighed, mens printkortet føres gennem maskinen med en kontrolleret fremføringshastighed.
Enden af guldfingeren er i kontakt med den roterende skærekant, som fræser brætkanten for at danne en skrå styreflade. Processen er designet til kontinuerlig bearbejdning og kan producere en ensartet affasning, når maskinens opsætning og fremføringsbetingelser er korrekt kontrolleret.
Et vigtigt punkt er, at fræseren ikke selv bestemmer skråvinklen. Affasningsvinklen er forudindstillet og justeret af affasningsmaskinen. Kutteren er et værktøj med lige skaft, og maskinkonfigurationen bestemmer den nødvendige bearbejdningsvinkel.
Kutteren er fremstillet af ultrafinkornet cementeret hårdmetal, også almindeligvis omtalt som wolframstål. Dette materiale tilbyder høj hårdhed og slidstyrke, hvilket gør det velegnet til gentagne skæreoperationer i PCB-fremstilling.
Dens solide hårdmetalkonstruktion understøtter den skæreydelse, der kræves til kontinuerlig affasning af guldfinger. Værktøjsvalg bør ikke desto mindre tage hensyn til plademateriale, maskinspindel, skæreparametre og produktionsvolumen.
For plader med højt indhold af glasfiber eller højt indhold af uorganisk fyldstof kan værktøjsslitage øges. Disse materialer bør evalueres gennem prøvebehandling for at bekræfte skærekvalitet og værktøjskompatibilitet før masseproduktion.
Skærets tilstand er især vigtig ved bearbejdning af guldbelagte PCB-kanter. En ubehandlet skarp kant eller en beskadiget skærkant kan skabe ridser, friktion eller lokal belastning under affasningsprocessen.
Passivering og spejlpolering hjælper med at fjerne skarpe punkter langs skærkanten og giver en glattere kontaktflade. Dette kan reducere friktionen mod det forgyldte lag og mindske risikoen for guldafskalning under bearbejdning.
Kutteren er dog kun én faktor, der påvirker det endelige resultat. Guldlagsadhæsion, pladens tilstand, spindeludløb, støvfjernelse og fremføringshastighed skal også overvejes. Eftersyn fra første artikel anbefales før kontinuerlig produktion.
At vælge en fræser kun baseret på dens diameter kan føre til installations- eller forarbejdningsproblemer. Værktøjet skal passe til affasningsmaskinens spindel, spændetang og tilgængelig monteringsplads.
Produktspecifikationerne omfatter forskellige kombinationer af fræserdiameter, tandmængde, skaftdiameter og længde. De angivne skærediametre inkluderer 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm og 6,35 mm. Skaftdiametrene inkluderer 3,175 mm, 6 mm og 6,35 mm, afhængigt af modellen.
Før du bestiller, bekræft følgende information:
● Kutter diameter:Kontroller den nødvendige diameter i forhold til maskinens installationsplads og behandlingskonfiguration.
● Skaft diameter:Tilpas skaftet til spindlen og spændetangen for at sikre sikker fastspænding.
● Værktøjslængde:Bekræft skærelængden og den samlede længde, der kræves til maskinens opsætning.
● Antal tænder:Vælg den tilsvarende model i henhold til de nødvendige bearbejdningsbetingelser og udstyrskompatibilitet.
● Tavlemateriale:Angiv PCB-typen og relevante materialeegenskaber til værktøjsevaluering.
Levering af en maskinmodel, eksisterende skæreprøve eller teknisk tegning kan hjælpe med at verificere de nødvendige dimensioner før produktion.
Guldfingerridser, belægningsafskalning og ujævne skrå overflader kan skyldes flere forskellige årsager. Udskiftning af skæreren uden at kontrollere maskinens og pladens tilstand løser muligvis ikke det underliggende problem.
Mulige årsager omfatter en afhugget skærkant, utilstrækkelig passivering, overdreven værktøjsudløb, dårlig støvopsamling, for høj fremføringshastighed eller svag vedhæftning af det guldbelagte lag. Inspicer fræseren og PCB-overfladen under test i første artikel.
Overfladebølger og synlige værktøjsmærker kan være forbundet med slid på spindel eller spændetang, utilstrækkelig værktøjsstivhed, ustabil pladetransport eller et uegnet forhold mellem spindelhastighed og fremføringshastighed.
Ujævne skråvinkler kan skyldes forkerte maskinvinkelindstillinger, pladepositioneringsafvigelser, ustabil transport eller unormal spindelløb. Affasningsvinklen bør kontrolleres og justeres gennem maskinen i stedet for ved at antage, at fræseren har en fast formningsvinkel.
Højt glasfiberindhold, dårlig støvudsugning, for høj skæretemperatur og uegnede bearbejdningsparametre kan fremskynde værktøjsslid. Regelmæssig inspektion hjælper med at identificere ændringer i banebrydende tilstand, før de påvirker produktionskvaliteten.
Korrekt installation og rutinemæssig vedligeholdelse hjælper med at bevare værktøjets tilstand og understøtte stabil behandling. Inden brug skal du inspicere fræseren under passende forstørrelse for revner, spåner eller kantskader. Skaftet og spændetangen skal være rene, og værktøjsudløbet skal kontrolleres før bearbejdning.
Hold støvopsamlingssystemet i drift under produktionen for at fjerne glasfiber og andet skæreaffald. Undgå pludselige ændringer i brætfremføringshastigheden, som kan indføre stødbelastninger og øge risikoen for banebrydende skader.
Efter forarbejdning skal du fjerne støv med en blød børste og opbevare kniven på et tørt sted. Undgå kontakt mellem skæret og hårde genstande. Når kanten bliver mat, kan professionel genslibning genoprette dens skæreevne. Runout bør kontrolleres igen efter slibning, før værktøjet geninstalleres.
Prøveskæring og inspektion af første artikel skal udføres efter installation eller udskiftning af værktøj. Kontroller skråvinklen, overfladefinishen og det forgyldte lags tilstand, før du fortsætter med kontinuerlig produktion.
A: Det bruges på PCB-affasningsmaskiner til at affase enderne af guldbelagte guldfingre. Processen skaber en skrå styreflade for at understøtte PCB-indsættelse i konnektorer.
A: Nej. Kutteren har en lige skaftstruktur uden en fast formningsvinkel. Affasningsvinklen indstilles og justeres af PCB-affasningsmaskinen.
A: Passivering og spejlpolering hjælper med at fjerne skarpe punkter og skabe en glattere skærkant. Dette hjælper med at reducere friktion, ridser og risikoen for afskalning på den guldbelagte overflade.
A: Tynde FPC-plader kan evalueres for affasning. Bræddefødningshastigheden bør reduceres for at begrænse skærepåvirkningen, og prøvetestning anbefales før produktion. FPC-plader med tykke forstærkningsplader kræver også forudgående vurdering.
A: Mulige årsager omfatter en afhugget eller utilstrækkeligt poleret skærkant, for stort værktøjsudløb, støv fanget mellem værktøjet og pladen, høj fremføringshastighed eller dårlig vedhæftning af det guldbelagte lag. Disse faktorer bør kontrolleres individuelt.
A: Tjek spindel- og spændespændespecifikationerne, installationsplads, påkrævet værktøjslængde og maskinkonfiguration. Fræserens dimensioner skal bekræftes i forhold til udstyrstegningen eller en eksisterende værktøjsprøve.
A: Ja. Professionel efterslibning kan genoprette en sløv skærkant, når værktøjets tilstand tillader det. Efter slibning skal du inspicere skæret og kontrollere værktøjsudløbet igen, før du geninstallerer det.
A: Udfør test i første artikel for at bekræfte affasningsvinklen, overfladefinishen og det forgyldte lags tilstand. Kontroller også fræserens installation, spindeludløb, spændetangens renhed, pladens placering og støvopsamling.
Konsekvent PCB guldfingeraffasning kræver den rigtige kombination af hårdmetalværktøjskonstruktion, banebrydende forberedelse, maskinkompatibilitet og proceskontrol. Evaluering af disse faktorer før produktion hjælper producenterne med at opretholde en stabil affasningskvalitet og reducere undgåelige overfladefejl.
Leder du efter en hårdmetalskærer til PCB guldfinger affasning?
Send dine maskinspecifikationer, skæretegning eller prøvekrav til vores team.
Send en forespørgsel