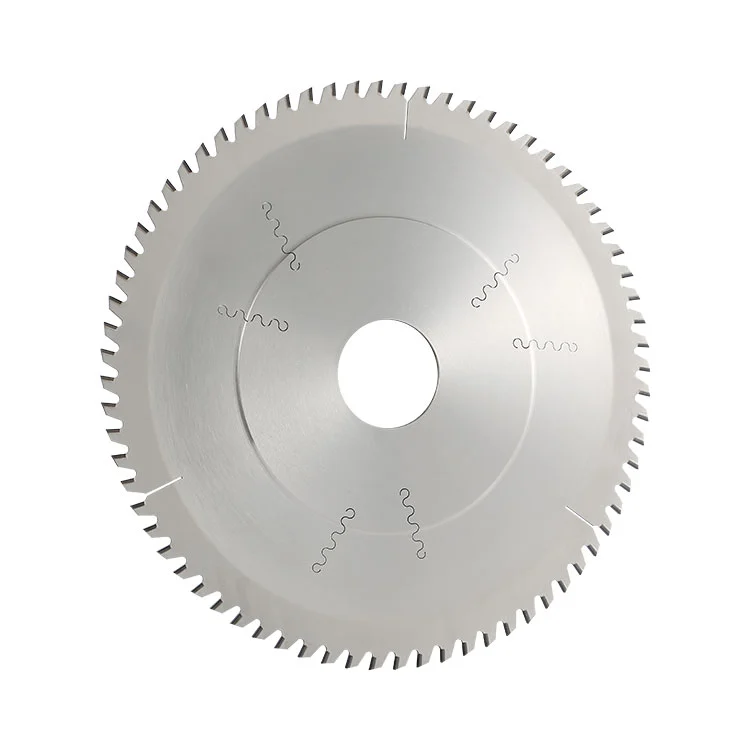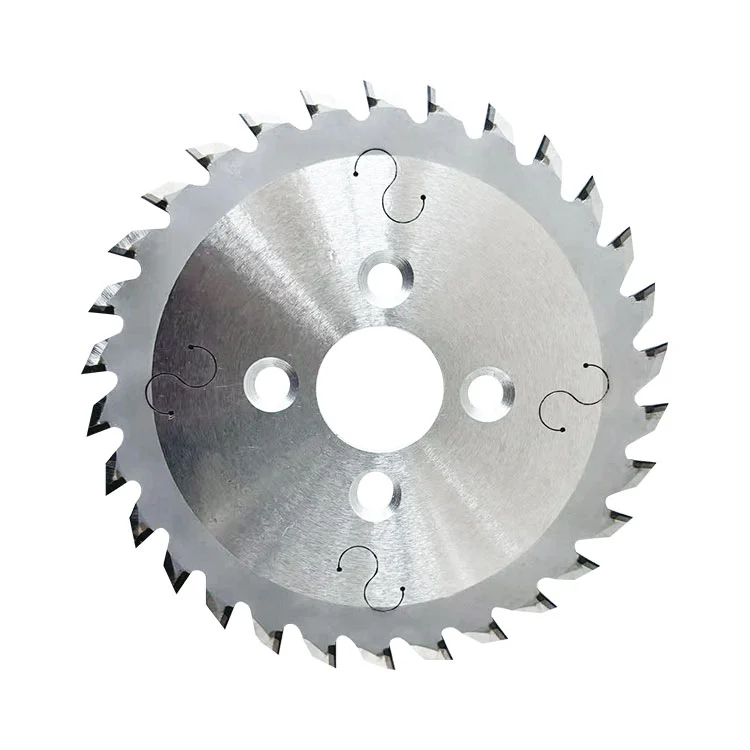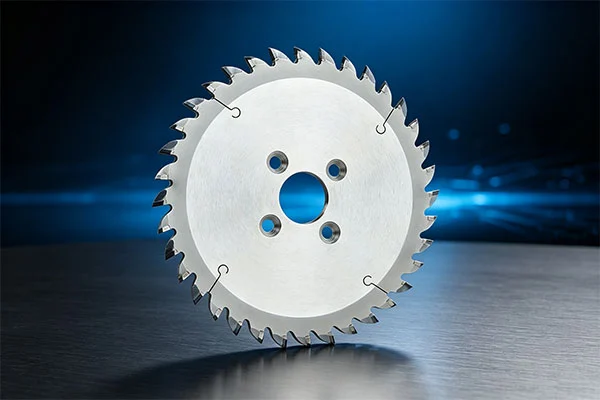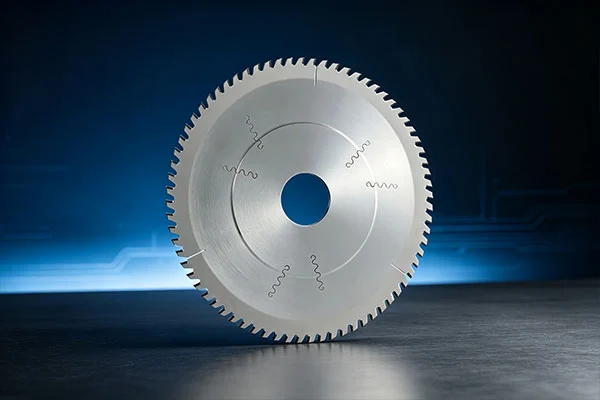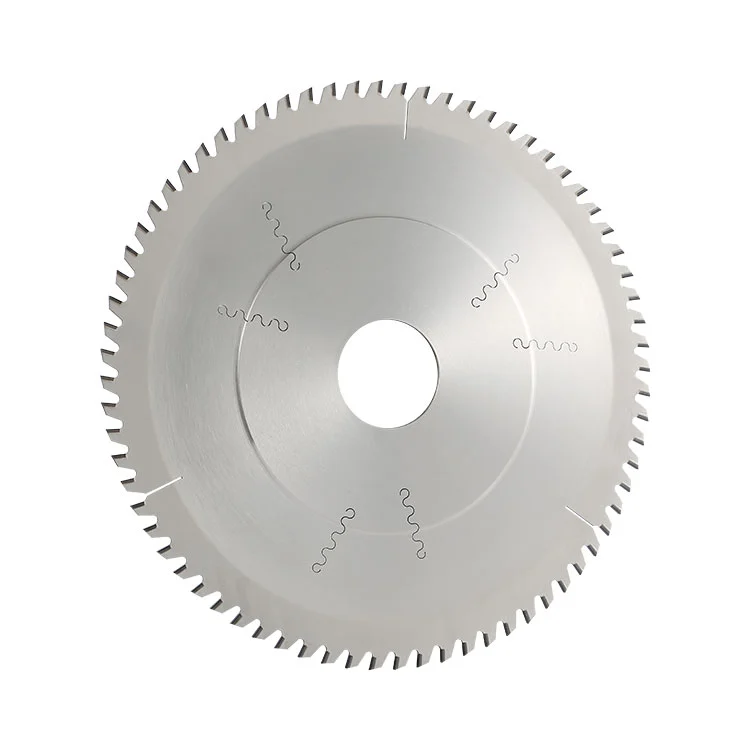
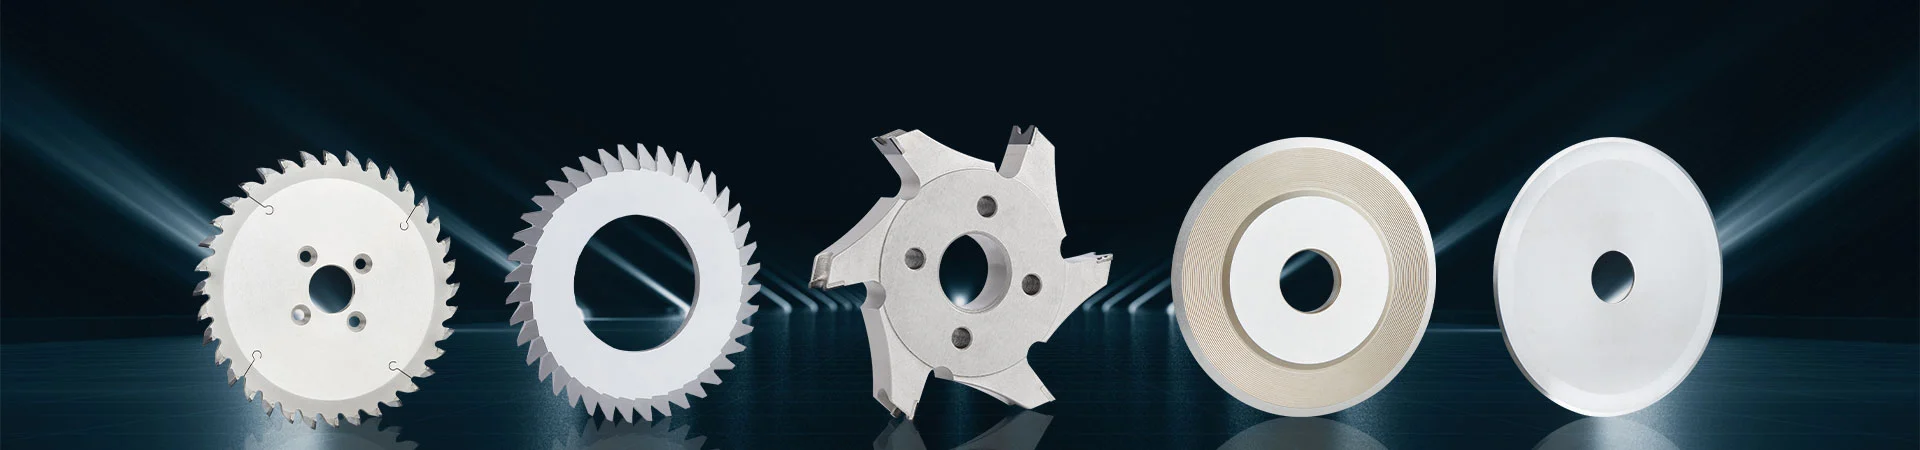
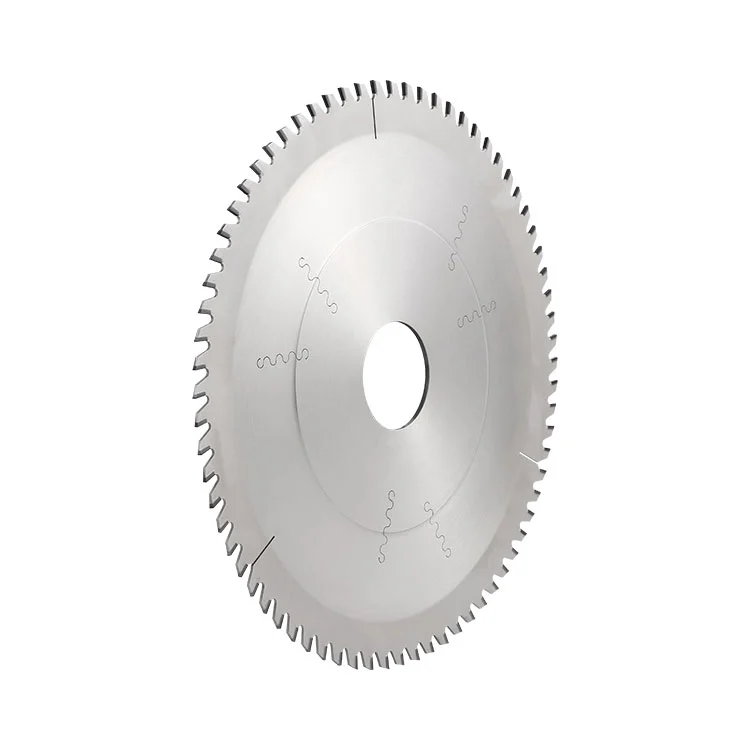
Winway er en professionel producent og leverandør af PCD Savblad til PCB. Denne klinge anvender et højstyrkelegeret stålsubstrat med PCD polykrystallinske diamantsegmenter loddet på tandpositionerne som skærende kanter. Tilgængelige tandprofiler inkluderer alternative-venstre-højre tænder, trapezformede flade tænder og andre muligheder, hvilket gør den velegnet til panelstørrelse og skæring af FR-4 kobberbeklædte laminater, høj-glasfiberplader, aluminiumsbaserede plader og andre PCB-materialer.
Sammenlignet med almindelige savklinger af wolframstål giver PCD diamantskærkant overlegen slidstyrke. Legeret stålsubstrat opnår fremragende dynamisk balance med lav vibration under højhastighedsskæring.
Det giver en ren skæresektion i massevolumen skæring og reducerer glasfibergrater og kobberfoliegrater. Dens levetid er langt længere end savklinger af wolframstål, hvilket gør den til det foretrukne værktøj til dimensionering af paneler i massevolumen på PCB-fabrikker.
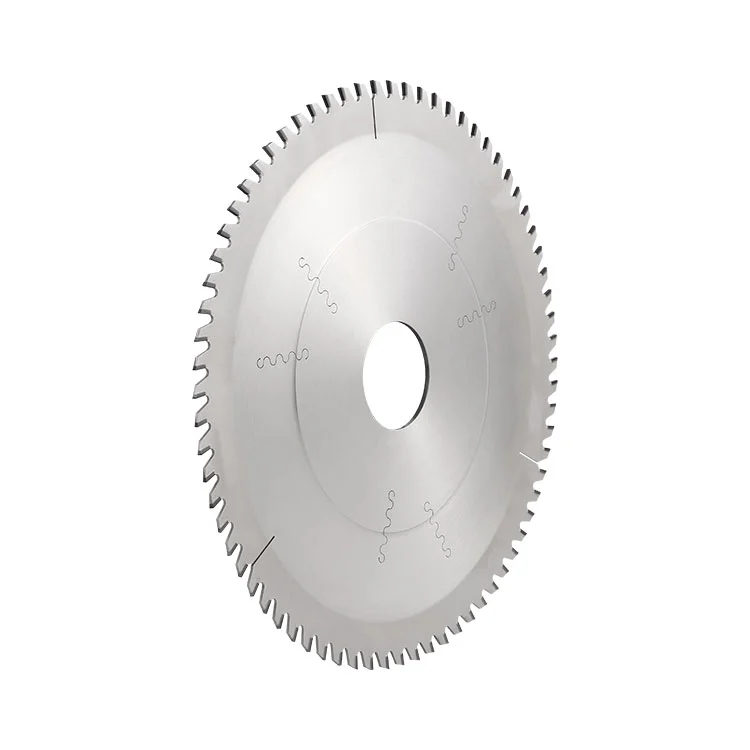
PCD Savblad til PCB(PCD panel-sizing savklinge) er et specialiseret PCB skæreværktøj konstrueret af et legeret stål substrat med loddede polykrystallinske diamant (PCD) segmenter som skæretænder. Installeret på PCB-panelstørrelsesmaskiner skærer den store rå bundplader i færdige dimensioner til efterfølgende produktionsprocesser.
Spindelen på panelstørrelsesmaskinen driver diamantsavklingen til at rotere med høj hastighed. Dens skæreproces omfatter følgende faser:
Maskinspindelen driver klingen til at rotere med den nødvendige driftshastighed, hvilket bringer PCD-skæretænderne i kontakt med PCB-emnet.
Højhastighedsroterende PCD-skæretænder skærer harpiksen, glasfiberkluden og kobberfolien af emnet gennem en kombineret skære- og slibeeffekt.
Forskellige tandprofiler udfører deres respektive skæreopgaver. Skiftevis-venstre-højre tænder realiserer tovejsskæring, mens trapezformede flade tænder laver indledende riller først og afslutter trimning af tværsnittet for at sænke brættets indre spænding.
Processen fuldender dimensionering og adskillelse af PCB-paneler, opnår et fladt skæretværsnit, reducerer delaminering, fuzzing og kantafhugning og hjælper med at opretholde skæredimensionel nøjagtighed.
Følgende tabel viser de tilgængelige standardspecifikationer for dettePCD Savblad til PCB.
| Ordinal | Udvendig diameter (mm) | Kropstykkelse (mm) | Boring (mm) | Antal tænder Z | Tandprofil |
|---|---|---|---|---|---|
| 01 | 255 | 2.5 | 25.4 | 60/72 | Alternativ-venstre-højre / trapezformet-flad |
| 02 | 305 | 2,4/2,6/4,0 | 25,4 / 31,75 | 54/60/72 | Alternativ-venstre-højre / trapezformet-flad |
| 03 | 325 | 3,6/4,0 | 25.4/30/60 | 72/84 | Alternativ-venstre-højre / trapezformet-flad |
| 04 | 350 | 3,2/3,6/4,0 | 25.4/30/60 | 48/54/72/84 | Alternativ-venstre-højre / trapezformet-flad |
Tilpasning:Brugerdefineret ydre diameter, indre hul, tykkelse, tandmængde og tandprofil er tilgængelige i henhold til maskin- og PCB-produktionskrav.
Klingen er designet til følgende PCB-panelstørrelser og skæreapplikationer:
Massevolumen panelstørrelsesskæring til almindelige FR-4 kobberbeklædte laminater.
Skæreproduktion af høj-TG, høj-glasfiber, svært bearbejdelige printplader.
Panelstørrelse og afpanelering til aluminiumbaseret printkort.
Skæring af halogenfrie plader og kompositunderlagsplader.
Automatisk panelstørrelsesmaskine kontinuerlige masseproduktionslinjer.
Følgende arbejdsforhold er ikke egnede til denne klinge eller kan øge risikoen for banebrydende skader:
Skæring i massivt metal:Skæring af massivt tykt metal, rustfrit stål og metalemner med høj hårdhed; PCD-tænder er tilbøjelige til at flise.
Hårde urenheder:Arbejdsemner blandet med store hårde metalliske urenheder og grove partikler, som vil forårsage stødskader på PCD-skæretænder.
Utilstrækkelig støvfjernelse:Arbejdsforhold uden effektive anordninger til støvblæsning og spånfjernelse; ophobet glasfiberstøv fremskynder tandslid.
Overdreven udstyrsvibration:Udstyr med for stort spindeludløb eller en løs flangeplade; kraftige vibrationer forårsager let PCD-tandspåner.
Tørskæring med tung belastning:Langtidstørskæring med tung belastning uden blæsende køling; høj temperatur kan føre til PCD-segmentafbratning og substratdeformation.
Rengør spindelflangen og positioneringsoverfladen, installer savklingen i den korrekte rotationsretning, og fastgør flangemøtrikkerne korrekt. Kontroller savklingens udløb ved ≤0,05 mm. Tjek for revner eller tandafslag før montering.
Pilemærket på savklingen skal stemme overens med spindlens rotationsretning. Omvendt montering vil forårsage alvorlig tandskade.
PCB-råpladen skal presses godt sammen uden at blive skæv eller glide. Vibrationer i emnet er en hovedårsag til grater og ujævne skæredimensioner.
Match rimelig spindelhastighed og fremføringshastighed i henhold til pladetykkelse og materiale. Undgå for stor skæredybde i en enkelt omgang, og hold blæse- og spånfjernelsessystemet kørende kontinuerligt.
Følgende tabel opsummerer almindelige skæreproblemer, mulige årsager og tilsvarende løsninger.
| Unormalt fænomen | Grundårsag | Løsning |
|---|---|---|
| Bræddekant fuzzing og glasfiber grater | Sløve skæretænder, for høj tilspænding, utilstrækkelig spånblæsning, løst emne, stort spindelløb | Reducer fremføringshastigheden, øger luftblæsningen, pres arbejdsemnet igen, inspicer spindlen, returner til genslibning, hvis tænderne er slidte |
| Ustabil skæredimension | Stort savbladsudløb, løs flange, arbejdsemnet glider | Geninstaller og lås savklingen, kalibrer spindel, forbedre pladespændingen |
| PCD tandafhugning/tandtab | Forkert rotationsretning, bræt blandet med hårde urenheder, kraftige vibrationer, over-dybde enkelt-pass skæring | Tjek rotationsretning, inspicér råpladekvalitet, eliminer udstyrsvibrationer, optimer skæreparametre |
| PCD segment afbratning og faldende af | Langtids tørskæring, overbelastningsskæring, overdreven skærevarme | Forbedre spånblæsende køling, lavere tilspændingshastighed, reducere skærebelastningen |
| Bræddebrænding og harpikssvidning | Forkert spindeltilførselsparameter, dårlig spånevakuering | Juster hastighedstilpasningen, forstærk blæsningen for at fjerne varme chips |
Opbevar savklingen individuelt i en speciel klingekasse, undgå kollision og fald. Beskyt PCD-tænder mod hårde stød og hold legeret stålsubstrat væk fra fugt for at forhindre rust.
Undersøg visuelt klingen for revner, tandafslag og substratdeformation. Rengør flangen og positioneringshullet før installation.
Hold spånblæseren i gang hele tiden. Kontroller jævnligt skæresektionens kvalitet og tandslidstilstand.
Fjern harpiks og glasfiberrester fra tandmellemrummene med en blød børste eller lavtryksluftpistol. Skrab aldrig PCD-tænder med hårdt værktøj.
Når skærekvaliteten naturligvis falder, skal du sende klingen tilbage til fabrikken til professionel efterslibning, hvis servicen er tilgængelig. Slib ikke klingen selv.
A1: PCD-diamantskæretænder har overlegen slidstyrke, og legeret stålsubstrat giver god højhastigheds dynamisk balance. Dens levetid er flere gange længere end savklinger af wolframstål. Det holder en stabil skærekvalitet ved massevolumenskæring med færre glasfiber- og kobberfoliegrater, reducerer hyppige værktøjsskift og forbedrer produktionseffektiviteten.
A2: Almindelige muligheder er alternative-venstre-højre tænder og trapezformede flade (høj-lav) tænder. Vælg efter plademateriale og tykkelse; brugerdefinerede tandprofiler fås på forespørgsel.
A3: DenPCD Savblad til PCBer velegnet til paneldimensionering og skæring af PCB-materialer såsom almindelige FR-4 kobberbeklædte laminater, højglasfiberplader og aluminiumsbaserede plader.
A4: Levetiden afhænger af brættets glasfiberindhold, spindelhastighed, fremføringshastighed og spånblæsningseffekt. Under lige arbejdsforhold yder den meget bedre end savklinger af wolframstål; høj-glas-fiber materiale vil fremskynde skære-tand slid.
A5: Ikke nødvendigvis. Årsager kan omfatte slidte skæretænder, for høj tilspændingshastighed, utilstrækkelig spånblæsning, løs pladespænding og stor spindeludløb. For dårlig ydeevne med et nyt værktøj skal du først kontrollere udstyrsparametre og spændestatus. Genslibning kan være nødvendig efter banebrydende slid.
Adresse
Bygning 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tlf