Produkter
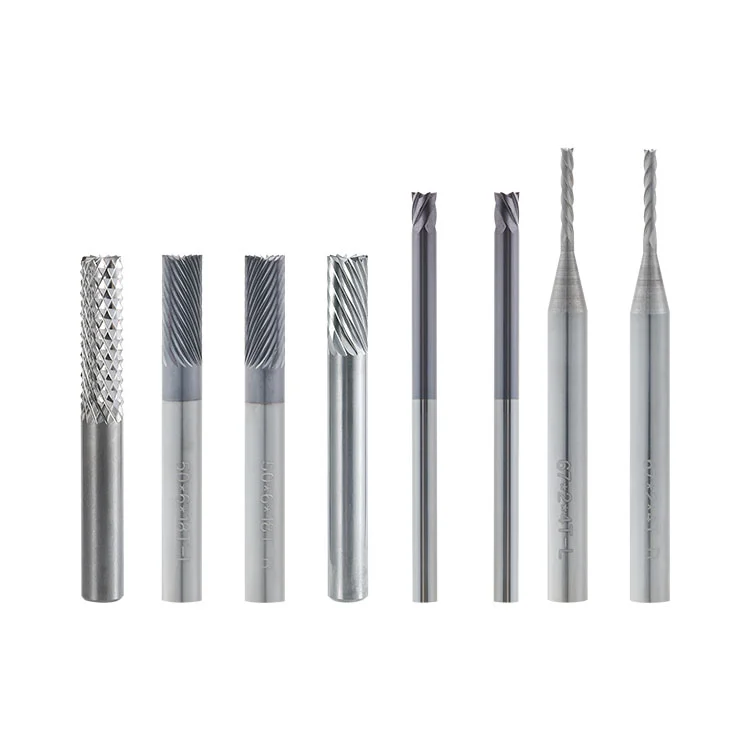
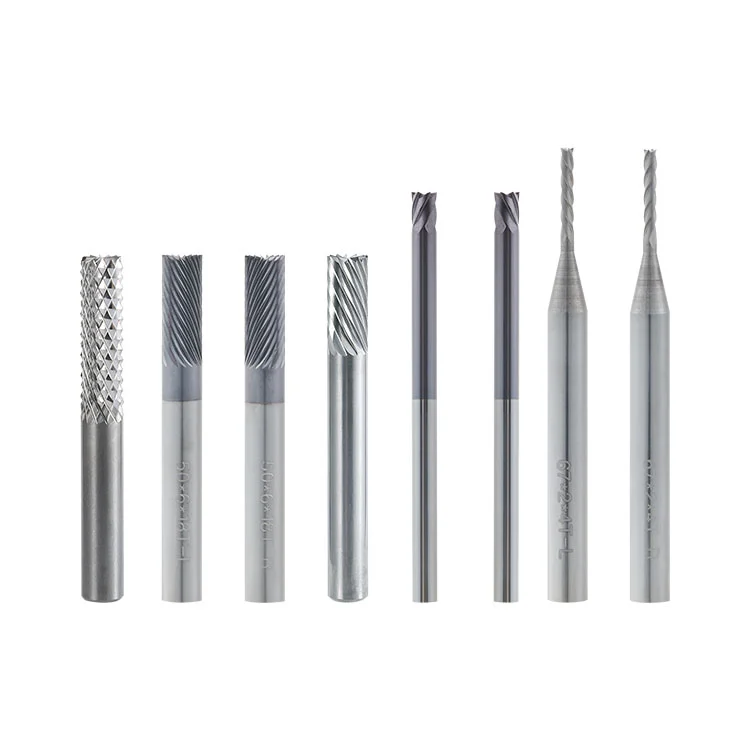
Hårdmetal PCB Bevel Cutter
  • Hårdmetal PCB Bevel CutterHårdmetal PCB Bevel Cutter

Hårdmetal PCB Bevel Cutter

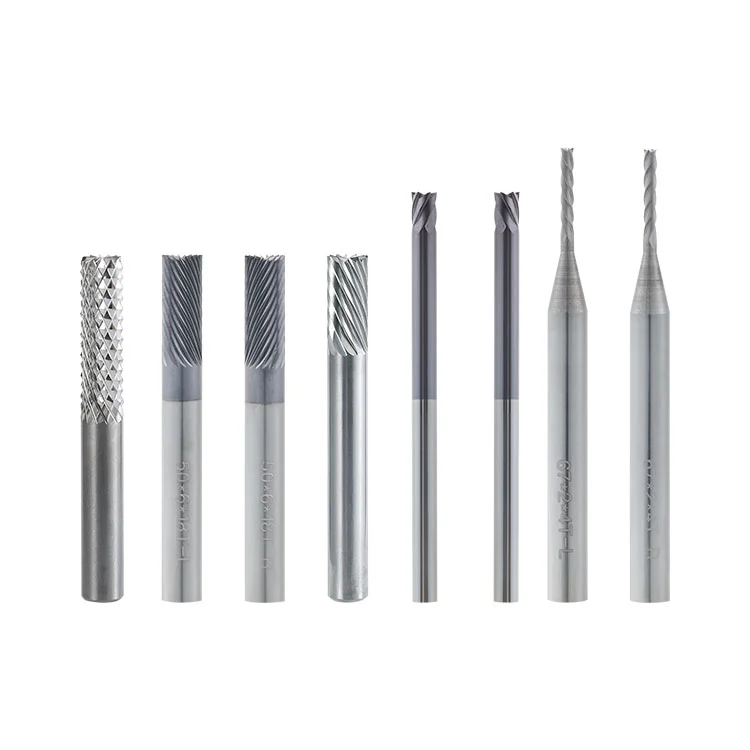
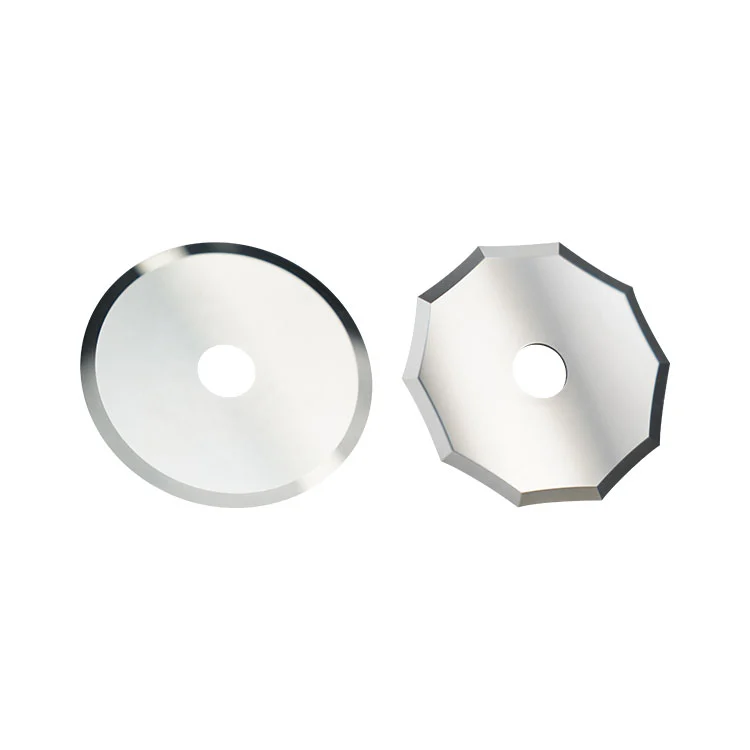
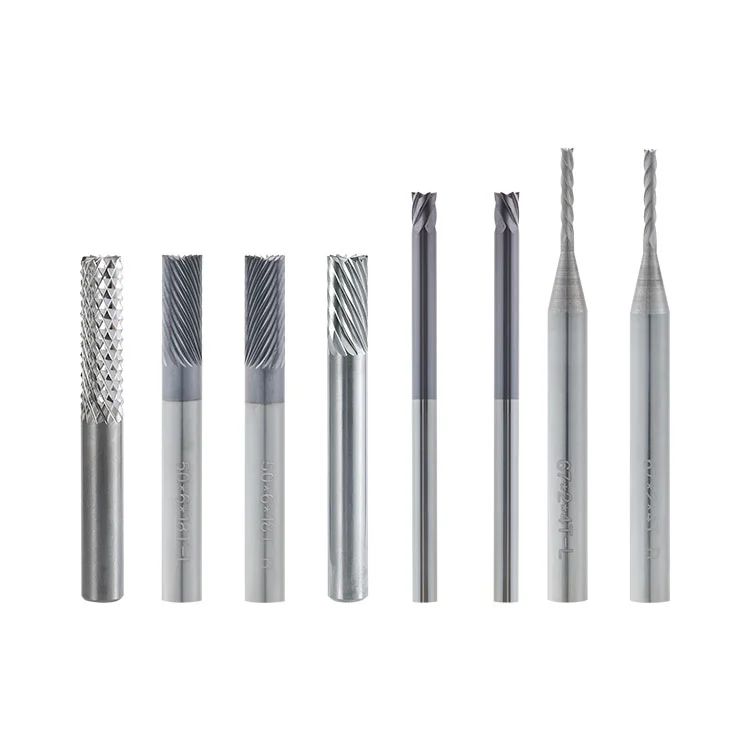
Som en professionel leverandør tilbyder Winway Carbide PCB Bevel Cutter. Denne solide hårdmetal facetskærer er specielt designet til PCB guld-finger affasning. Det vedtager ultrafinkornet cementeret carbidsubstrat, der bruges til affasning og affasning af PCB guld-finger. Det løser almindelige defekter i guld-finger bearbejdning såsom kobber folie tegning, kobber chipping, notch, blegning og grater. Skærekanten er nano-præcisionsslebet for skarp skæreydelse. Efter bearbejdning er kanten af ​​guldfinger glat og afrundet, hvilket opfylder plug-pull-pålidelighed og A-grade udseendestandard. Kompatibel med PCB guld-finger affasningsmaskine til stor volumen kontinuerlig produktion, og den kan omslibes til gentagen brug i mange gange.

    Som en professionel producent tilbyder Winway Carbide PCB Bevel Cutter. Solid hårdmetal facetskærer til guld-finger er et efterbehandlingsværktøj til guld-finger-processer i PCB-industrien. Den bruges til affasning ved PCB guld-finger kontaktposition for at lette stikkets indstikning og udtrækning og forhindre, at guld-finger-terminalen ridser. Dens tandprofil og skærevinkel er optimeret til kompositstruktur af guldbelægningslag, kobberlag og FR4-substrat. Det reducerer beskadigelse af guldbelægningslag og kobberfolie, der trækker fuzzing med høj bearbejdningskonsistens, velegnet til masseproduktion af guld-finger printplader.

    Carbide PCB Tungsten Steel V-Cut Cutter

    Produktdefinition

    Faskærer i massivt hårdmetal til guld-finger (Carbide PCB Bevel Cutter): Efterbehandlingsskæreværktøj lavet af hårdmetal gennem sintring, præcisions-CNC-slibning og banebrydende honingbehandling. Specielt brugt til skrå affasning af PCB guld-finger-position, danner den et udpeget skråplan på guld-finger-kanten for at opnå en jævn plug-in og udtrækning af stik.

    Materialeanalyse

    Basismateriale: Cementeret hårdmetal (wolframstål) Adopter ultrafinkornet hårdmetal med optimeret koboltbindemiddelforhold. Carbide PCB Bevel Cutter bruger denne materialestruktur:

    • 1.Høj hårdhed og fremragende slidstyrke, kanten er ikke let at passivere hurtigt under langtidsskæring af guldbelagt lag;
    • 2.Balanceret sejhed, modstå tandspåner og kantbrud ved bearbejdning af guld-finger hjørner;
    • 3. God termisk stabilitet, ikke let at udgløde under højhastighedsskæring, reducerer bræddebrænding og guldoverfladeskader;
    • 4.Tæt materiale, skærkanten kan slibes til ultraskarp status for at sænke trækkraften på guldlaget og kobberlaget.

    Resultater af præstationstest

    • 1. Guld-finger-udseendetest: Maskinbearbejdet guld-finger-skråplan er glat, uden guldlagsafskalning, kobbertegning, hak eller glasfiberblegning, i overensstemmelse med IPC-standarden og kravet om accept af kundens udseende.
    • 2. Servicelevetid Test: Under samme arbejdsforhold har den specielle tandprofil-karbidskærer til guld-finger længere levetid end almindelige skråskærere, hvilket reducerer hyppigheden af ​​værktøjsskift.
    • 3.Højhastighedsstabilitet: Kompatibel med regelmæssig rotationshastighed af guld-finger affasningsmaskine, ingen tydelige skravering mærker i kontinuerlig bearbejdning og stabil affasning vinkel.
    • 4.Plug-pull-bekræftelse: Det bearbejdede guld-finger skråplan vil ikke ridse konnektorterminaler under plug-pull-test med stabil kontaktydelse.

    Kerne fordele

    • 1.Gold-finger plating beskyttelse: Specielt banebrydende design med blød skæreydelse, reducerer guld-plating lag chipping og kobber folie tegning;
    • 2. Stabil skråplanspræcision: Ensartet skråvinkel med god dimensionel konsistens og højt udbytte af færdige produkter;
    • 3. Slidbestandig og holdbar: Cementeret hårdmetal substrat, velegnet til store volumen kontinuerlig bearbejdning af PCB guld-finger;
    • 4. Fin skærkant for glat færdig kant uden sekundær manuel polering;
    • 5.Kan returneres til fabrikken til genslibning. De reparerede gamle knive kan genbruges på maskinen for at reducere omkostningerne til forbrugsvarer.
    • 6. Kompatibel med almindelige guld-finger affasningsmaskiner.

    Specifikationstabel (fælles for guldfinger)

    Ordinal Diameter (D) Antal tænder (P) Shank Diameter(d) Længde (L1) Samlet længde (L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    Ansøgningsomfang

    PCB-fabrik: Fasning til guld-finger (kerneapplikation);

    Forskellige PCB med guld-finger: Memory bar board, industriel kontrol board, connector interface board, display driver board, etc;

    Sekundær affaset efterbehandling til omarbejdede guld-fingerbrædder.

    Kvalitetsinspektionskontrolstandard

    • 1.Råmateriale: Hårdhed og kornstørrelse prøveudtagningsinspektion for cementeret hårdmetal substrat;
    • 2. Dimensionel tolerance: Tolerance for ydre diameter, længde, tandantal og skråvinkel ±0,01 mm;
    • 3.Fuld visuel inspektion af skærkant: Ingen skår, hak eller slibende ridse;
    • 4. Dynamisk balancekorrektion, ingen udløb under højhastighedsrotation;
    • 5. Bearbejdning prøveskæring verifikation: Guld-finger prøveskæring, bekræfte ingen guld skrælning eller tegning defekter;
    • 6.Fuld inspektion for færdigvarer plus geninspektion før levering.

    Prøvetestproces

    • 1. Kunde bekræfter specifikation af cementeret hårdmetal guld-finger skråskærer;
    • 2. Prøveskæring, inspicer guld-finger skrå overflade, kontroller for guldafskalning/kobbertegning;
    • 3. Bekræft, at bearbejdningsydelsen opfylder kravene;
    • 4. Masseforsyning efter prøvegodkendelse; lille-batch prøve er tilgængelig.

    Eftersalgssupport

    • 1. Erstat for fabrikskvalitetsfejl (ekskluder tørbrænding og menneskeskabte stødskader);
    • 2. Genslibningsservice er tilgængelig efter værktøjsslid;
    • 3. Give bearbejdningsparametre vejledning, hjælpe med at løse bearbejdning abnormiteter såsom guld skrælning og tegning;
    • 4. Hurtig tilpasning til ikke-standard specifikationer.

    Ikke gældende arbejdsforhold

    • 1.Ikke til skæring af tykke solide metal, rustfrit stål emner; hårdmetalkant er let at spåne ved bearbejdning af hårdmetal.
    • 2. Arbejdsemner blandet med massive hårde metalliske urenheder eller grove hårde partikler, som vil medføre stødskader på skærkanten.
    • 3. For stor enkelt-pass skæredybde vil føre til kantafslag og substratdeformation.
    • 4. Udstyr uden effektivt støvopsamlingssystem; akkumuleret glasfiberstøv vil fremskynde banebrydende slid og ridse guld-finger overflade.
    • 5. Bearbejdning under tilstand af stor spindeludløb eller løs armatur; vibrationer vil nemt forårsage hårdmetalkantspåner.
    • 6. Tørskæring med tung belastning i lang tid uden varmeafledning vil forårsage termisk udglødning af værktøjet og faldende skarphed.

    Almindelige udvælgelsesmisforståelser

    • 1.❌ Misforståelse: Flere tænder giver altid bedre bearbejdningskvalitet Korrektion: Overdreven tandmængde øger skærebelastningen for tyndt guldbelagt lag. Vælg korrekt tandantal, der matcher pladetykkelsen og guld-fingerbredden, for mange tænder kan forårsage afskalning af guldlag.
    • 2.❌ Misforståelse: Den samme fræser kan deles for forskellige skråvinkler. Opnå ikke en anden vinkel kun ved at justere maskinparameter, det vil resultere i dårlig overflade og guldafskalning.
    • 3.❌ Misforståelse: Nyt værktøj skal køre med maksimal fremføringshastighed. Aggressive parametre ved indledende brug river let tynd guldbelægningsbelægning.

    Forbud mod maskindrift

    • 1. Begynd ikke at skære under for meget spindeludløb, snavset eller slidt spændetang; vibrationer vil forårsage afskalning af hårdmetalkanter.
    • 2.Forbyd værktøjskollision eller startspindel med uspændt emne.
    • 3. Støvopsamlingssystem skal være aktiveret; støv vil slide skærkant og ridse guldbelagt overflade.
    • 4.Forbyd nødstop og skarp ændring af føderetning under højhastighedsrotation.
    • 5. Overskrid ikke den anbefalede enkelt-pass skæredybde.
    • 6. Forhindre at værktøjet falder og hårdt stød. Hårdmetal er skørt, let stød vil producere usynlige mikrorevner.

    Fejlanalyse

    Unormalt fænomen Grundårsag
    Guld-finger guld-lag peeling / kobber chipping Bladkantspassivering, for høj fremføringshastighed, uoverensstemmende tandprofil, forkert rotationshastighed, utilstrækkelig støvopsamling.
    Kobberfolie tegning og grat på skrå overflade Utilstrækkelig kantskarphed, værktøjsslid, utilstrækkelig kantslibning.
    Afhugget hårdmetal Værktøjskollision, hårde urenheder inde i pladen, stort spindeludløb, for stor enkelt-pass skæredybde.
    Ustabil skråvinkel Dårlig koncentricitet, glidende spændetang, løs fastspænding af emnet, skaft bøjet ved stød.
    Værktøjets levetid langt under forventet Ukorrekte skæreparametre, dårlig støvfjernelseseffekt, deformeret skaft, der forårsager ustabil skæring.

    Opretholdelse

    • 1.Opbevaring: Opbevares individuelt i en speciel værktøjskasse med banebrydende beskyttelse. Ingen stabling eller bar-placeret, undgå kollisionspåvirkning.
    • 2.Før drift: Visuel kontrol af skærekanten for skår eller revner; ren spændetangstøv; efterse spindeludløbet.
    • 3. Under bearbejdning: Sørg for, at støvopsamlings-/luftblæsningssystemet arbejder kontinuerligt. Inspicer jævnligt affaset overfladekvalitet, overvåg banebrydende slid og skaftdeformation.
    • 4.Efter bearbejdning: Blæs spåner og støv væk med lavtryksluftpistol, rids ikke hårdmetalkanten med hårde genstande; undersøg kanten for mikrospåner.
    • 5.Håndtering: Hold kun i skaftdelen, rør ikke ved skarpe skærespidser; undgå at tabe for at undgå bøjet skaft og værktøjsskrot.

    FAQ

    Spørgsmål 1: Hvad forårsager afskalning af guldlag under guldfingerbearbejdning?

    A1: Det kan være forårsaget af passiveret skærekant, for høj fremføringshastighed, forkert værktøjstandprofil eller forkert rotationshastighed. Brug en speciel skråskærer til guldfinger og optimer skæreparametrene.

    Spørgsmål 2: Hvad fører til kobbertegning og grater på skråplan med guldfinger?

    A2: Utilstrækkelig skarphed eller slid på skærkanten. Utilstrækkelig finslibning af hårdmetal skærekant vil trække kobberfolie. Det er påkrævet at vælge version med fint færdigt skærende kant.

    Q3: Kan denne fræser slibes gentagne gange?

    A3: Ja. Hårdmetalmateriale tillader flere genslibning. Efter reparation er dens skæreydelse tæt på et nyt værktøjs, hvilket sparer omkostninger. Carbide PCB Bevel Cutter kan efterslibes til gentagen brug.

    Send forespørgsel
    Kontaktoplysninger
    • Adresse

      Bygning 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina

    Send din forespørgsel efter PCD PCB skærende værktøjer, hårdmetal PCB V-cut værktøjer og PCB V-rille værktøjer til Dongguan Weicheng Electronic Co., Ltd. Efterlad din e-mail og fortæl os dit plademateriale, udstyr og værktøjsspecifikationer, og vi vil svare inden for 24 timer med et fabriksdirekte tilbud, gratis prøvemuligheder og tilpassede værktøjsanbefalinger. Kontakt os for at starte din ordre.
    X
    Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik
    AfviseAcceptere